

 Idioma
 English
 中文简体
 русский
 Français
 Português
 عربى

Contenido
- 1 Conceptos básicos de extrusión de alambre: un único tren sincronizado
- 2 Selección de compuestos: PE, PVC, PP y XLPE
- 3 Métricas ocultas que roban la eficiencia de la línea
- 4 Mezcla de aplicaciones: dónde se utiliza la extrusión de alambre
- 5 Guía de selección: elección de la línea de extrusión de alambre adecuada
- 6 Mantenimiento y cumplimiento: proteger la inversión
Dos plantas pueden procesar el mismo compuesto de PVC en equipos de extrusión similares y terminar con tasas de rechazo muy diferentes. La diferencia rara vez es el tornillo o el cañón solo. Así es como se coordina todo el tren. La tensión de pago, la respuesta del bailarín, la temperatura del canal de enfriamiento, el tirón del cabrestante y el bobinado de recogida interactúan con el extrusor antes de que el medidor de diámetro muestre el primer defecto.
La conclusión práctica se desprende directamente: la calidad de la extrusión del alambre se determina antes y después del tornillo. Estabilice la tensión, mantenga un perfil de enfriamiento constante y haga coincidir la velocidad de absorción con la tasa de extrusión, y la mayoría de los defectos dimensionales y superficiales desaparecerán sin tocar la temperatura del cilindro.
Conclusión de alto valor: Evite ajustar el extrusor primero. Audite toda la línea: compensación, bailarina, enfriamiento, cabrestante, recogida. La mayoría de las plantas recuperan de esta manera entre el 10% y el 15% del tiempo de línea perdido, con menos rechazos y un espesor de pared más consistente.
Conceptos básicos de extrusión de alambre: un único tren sincronizado
La extrusión de alambre es el proceso continuo de fundir un polímero y aplicarlo alrededor de un conductor metálico para formar una capa aislante uniforme o una chaqueta protectora. Los gránulos de PE, PVC, PP o XLPE ingresan a un barril calentado, se funden y homogeneizan y luego se bombean a través de una cruceta, donde una matriz anular da forma al polímero a medida que se enrolla en el cable en movimiento.
Después de la matriz, el conductor aislado pasa a través de un canal de enfriamiento, se seca, se mide y finalmente se enrolla o enrolla. Toda la línea se comporta como una sola máquina: la velocidad del tornillo, la velocidad de la línea y la velocidad de recogida deben permanecer sincronizadas, o la masa fundida baja de manera desigual y el espesor de la pared comienza a fluctuar.
Estaciones principales en una línea de extrusión de alambre
Pago y bailarín
Alimenta el conductor desnudo a velocidad y tensión constantes. Un bailarín o acumulador absorbe los cambios de inercia durante los cambios de carrete.
Extrusora y cruceta
Derrite el compuesto, genera presión y aplica la capa. La geometría del tornillo y la temperatura del cilindro determinan la calidad de la masa fundida y la estabilidad de la salida.
Canal de enfriamiento
Establece el comportamiento de cristalización y contracción. La temperatura del agua y la longitud del canal deben coincidir con la velocidad de la línea y el tipo de compuesto.
Cabrestante y recogida
Tira de la línea, alimenta medidores de diámetro o capacitancia y enrolla el producto terminado sin dañar la superficie.
Selección de compuestos: PE, PVC, PP y XLPE
La elección del material cambia la configuración de extrusión más que cualquier otra variable. El cable de construcción hecho de PVC con alto contenido de relleno se comporta de manera diferente que el XLPE de media tensión, que necesita un sistema de agua a presión. Los cables LAN requieren PE con un control de diámetro muy estricto. La siguiente tabla compara los compuestos termoplásticos más comunes utilizados en la extrusión de alambre.
| Materiales | Aplicaciones típicas | Temperatura de fusión | Riesgos clave del proceso | Índice de costo relativo |
|---|---|---|---|---|
| PE (PEAD/PEBD) | Cable LAN, teléfono, aislamiento coaxial. | 160–220 °C | Fractura por fusión a alta velocidad; ovalidad | 1.0 |
| PVC | Cables de construcción, cables flexibles, cables para electrodomésticos. | 150-190°C | Fumando de plastificantes; degradación térmica | 0.8 |
| PP | Cable automotriz, aislamiento de pared delgada | 190–240 °C | Flexibilidad limitada a baja temperatura | 0.9 |
| XLPE | Cable de alimentación de media y alta tensión | 120–140 °C después de la reticulación | Quemar si la temperatura o el tiempo de residencia excede los límites | 1.4 |
Las líneas de XLPE merecen especial atención porque la reticulación continua exige un control preciso de la temperatura de fusión y un largo recorrido de enfriamiento. La configuración práctica es una dedicada Extrusora de cable XLPE/PE con tanque de agua , que mantiene el compuesto lo suficientemente frío para evitar que se queme y al mismo tiempo permite que se complete la reacción de reticulación en la sección de curado.
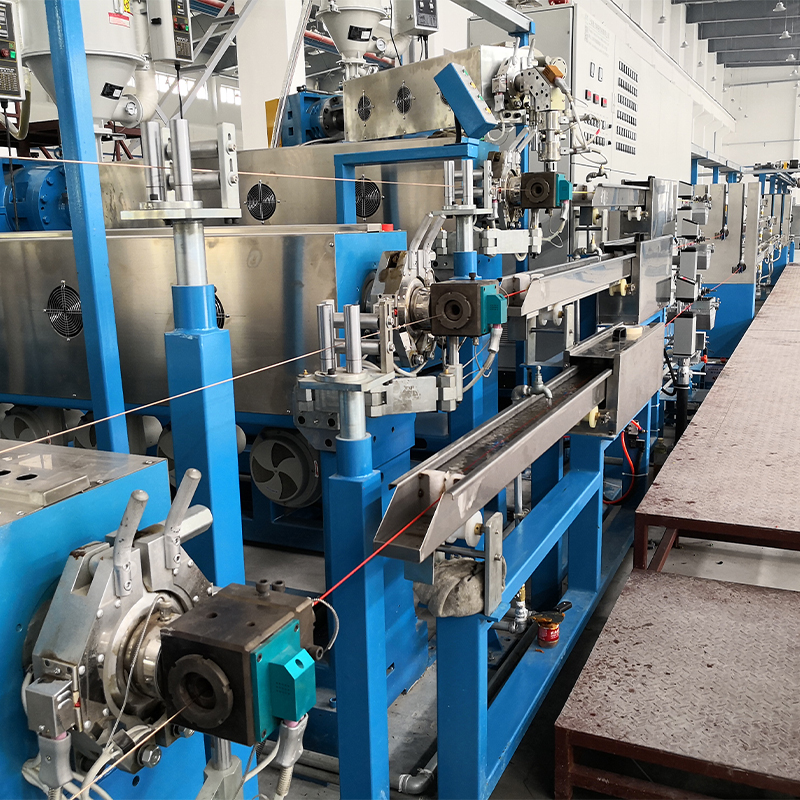 Máquina extrusora de cable XLPE PE con tanque de agua de refrigeración, extrusión de cable XLPE Mac Como proveedores mayoristas de máquinas extrusoras de cables XLPE y fábrica personalizada de extrusoras de cables aislados de PE (polietileno), Yessjet suministra XLPE PE... Ver producto →
Métricas ocultas que roban la eficiencia de la línea
La velocidad nominal del tornillo no determina la rentabilidad. Las pérdidas de eficiencia debidas a perturbaciones pequeñas y repetibles sí lo hacen. El siguiente gráfico de barras resume las categorías de pérdidas más comunes observadas durante las auditorías de las líneas de extrusión de alambre.
Observe lo que falta en el gráfico: el propio extrusor. Una vez que el tornillo y el cilindro coinciden con el compuesto, las pérdidas se trasladan a cambios y tensión. Un remedio probado es instalar Sistemas de acumuladores y bailarines para líneas de extrusión continua. entre el devanado y la cruceta, por lo que la velocidad del conductor permanece constante mientras se cambian los carretes terminados. Por otro lado, si el tensor acelera y desacelera constantemente, cada perturbación se propaga a través del cabrestante hasta la matriz, creando una variación de calibre que es difícil de rastrear.
Mezcla de aplicaciones: dónde se utiliza la extrusión de alambre
La extrusión de alambre cubre una gama más amplia de usos finales de lo que muchos compradores suponen. La combinación global aproximada por aplicación se ve así.
- Cable de alimentación: 40%
- Cable de comunicación y datos: 25%
- LAN y cableado del edificio: 20%
- Cable automotriz y especializado: 15%
El cable de alimentación domina debido a las gruesas capas de XLPE y las largas secciones de refrigeración. Los cables de comunicación y LAN exigen tolerancias de diámetro más estrictas, lo que ejerce más presión sobre la estabilidad de la tensión que sobre la salida del tornillo. El alambre de construcción pasa PVC a alta velocidad con un alto contenido de relleno, por lo que la resistencia al desgaste del tornillo y del cilindro se convierte en el factor decisivo para los intervalos de mantenimiento.
Guía de selección: elección de la línea de extrusión de alambre adecuada
Para la mayoría de las plantas de tamaño mediano, comprar un Línea completa de extrusión de alambres y cables. de un solo proveedor reduce el riesgo de integración, porque la extrusora, el canal de enfriamiento, el cabrestante y el sistema de control coinciden durante el diseño. Un proceso de compra práctico cubre seis preguntas.
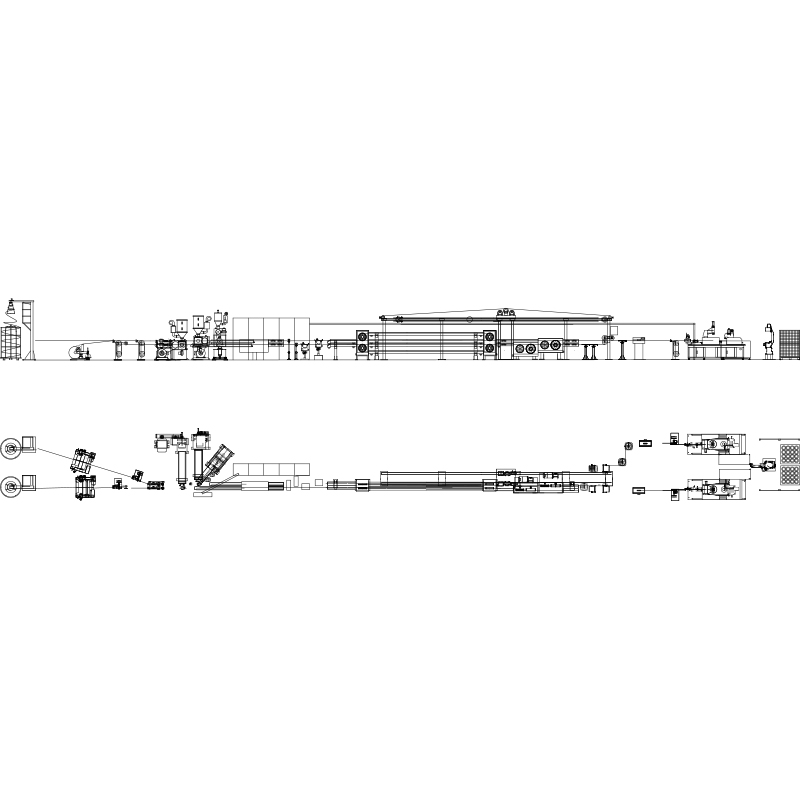 Fábrica de líneas de extrusión de alambres y cables, fabricantes, proveedores Como fábrica de líneas de extrusión de cables y alambres en China, fabricantes y proveedores de líneas de extrusión de cables, Yessjet ofrece alambres y cables personalizados... Ver producto →
- Defina el rango del conductor. Enumere cada sección transversal de conductor que planee aislar, desde 0,5 mm² hasta 35 mm² o más. Esto fija el rango de matriz y las velocidades de línea mínima y máxima.
- Confirme la familia compuesta. Los materiales de aislamiento y cubierta determinan la geometría del tornillo, el perfil de temperatura y la longitud de enfriamiento. No se comprometa con una máquina antes de decidir si PVC, PE, PP o XLPE será la carga de trabajo principal.
- Seleccione el diámetro del tornillo y el accionamiento. El alto rendimiento para PE y PVC normalmente comienza en 45 mm y alcanza los 120 mm. un Extrusora de cable de alto rendimiento PE/PVC completamente automática
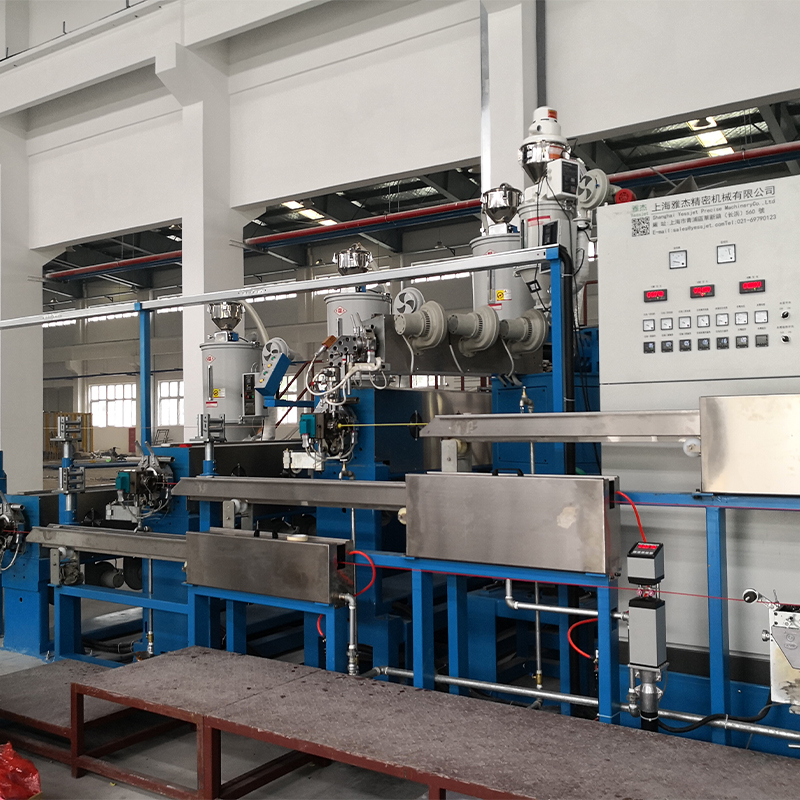 Extrusora de cable de alto rendimiento Full Auto PE PVC Fabricantes, proveedores, Custo Yessjet es un fabricante de extrusoras de cables de alto rendimiento de PVC PE totalmente automáticas personalizadas de China y extrusoras de cables de alto rendimiento de PVC PE totalmente automáticas... Ver producto → con un tornillo de 50 a 80 mm cubre el rango de aislamiento común de 0,5 a 35 mm² y deja espacio para futuras incorporaciones de productos.
- Verifique la coincidencia ascendente y descendente. El desenrollado, el bailarín, el cabrestante y el enrollador deben manejar la misma ventana de velocidad que el extrusor. La velocidad de recogida no coincidente es una de las causas más comunes de aislamiento excéntrico.
- Estimar la capacidad de enfriamiento. La duración del enfriamiento depende del compuesto, el espesor de la pared y la velocidad de la línea. Una depresión corta te obliga a correr más lento; un comedero de gran tamaño es simplemente una inversión mayor de la necesaria.
- Incluir ergonomía de cambio. El tiempo perdido en cambios de matrices, cambios de materiales y limpieza aparece directamente en el gráfico de eficiencia. Las crucetas de cambio rápido y los protectores de fácil acceso se amortizan en cuestión de meses.
Mantenimiento y cumplimiento: proteger la inversión
Una línea de extrusión de alambre que recibe un buen mantenimiento produce una producción estable, mientras que las líneas descuidadas se convierten lentamente en chatarra. Cree un calendario de mantenimiento en torno a estas acciones.
- Diariamente: verifique la consistencia de la temperatura del cilindro, verifique el diámetro o el medidor de capacitancia y registre el resultado de la prueba de chispa para cada lote de producción.
- Semanal: inspeccione el desgaste del tornillo y el cilindro, mida las dimensiones de la matriz y verifique la presión y calibración del aire del bailarín o del acumulador.
- Mensual: limpie la cubeta de enfriamiento y las boquillas, verifique la tensión del cabrestante y revise los informes de desechos para los tres tipos de defectos principales.
Los requisitos de cumplimiento dependen de su mercado objetivo. IEC 60228 establece las clases de conductores, mientras que UL 1581 y EN 50363 cubren el espesor del aislamiento y las propiedades físicas. Mantenga registros de lotes, mediciones de espesor de pared y datos de pruebas de chispas organizados por número de lote; Los clientes y auditores los solicitarán.
Finalmente, planifique el manejo aguas abajo antes de instalar la línea. Muchas fábricas añaden sistemas robotizados de paletizado para manipulación de bobinas de cable en el segundo o tercer año, una vez que el embalaje se convierte en el cuello de botella. Dejar espacio para esa actualización ahorra una segunda ronda de trabajo civil y mantiene todo el proceso, desde la extrusión hasta la bobina paletizada, en un flujo continuo.


