

 Idioma
 English
 中文简体
 русский
 Français
 Português
 عربى

Contenido
- 1 Qué define un polímero de grado de extrusión
- 2 Grado de extrusión versus grado de inyección: una comparación directa
- 3 Métricas ocultas: lectura correcta de MFI para extrusión de cables
- 4 Distribución de polímeros de grado de extrusión en alambres y cables
- 5 Un proceso de selección práctico de cinco pasos
- 6 Prácticas de mantenimiento y cumplimiento que protegen la calificación
Un procesador de cables del Sudeste Asiático cambió recientemente un compuesto de polietileno apto para extrusión por una resina más barata de grado inyectable para ahorrar aproximadamente 0,12 dólares por kilogramo. La primera hora de carrera pareció normal. En la segunda hora, el espesor de la pared se había desviado fuera de la tolerancia, apareció una superficie ondulada y casi el 12 por ciento de la producción de ese cambio tuvo que ser desmontada y reprocesada. La resina no estaba mal; simplemente era el grado equivocado para una extrusora.
Esa experiencia apunta a la conclusión en torno a la cual se basa este artículo: los polímeros de grado de extrusión no son una etiqueta de marketing. Son formulaciones de polímeros con mayor peso molecular, una distribución de peso molecular deliberadamente equilibrada y un índice de flujo de fusión más bajo, todos diseñados para mantener su forma y dimensiones cuando se empujan a través de un troquel a alta velocidad. Seleccionar únicamente el precio casi siempre cuesta más en desechos, tiempo de inactividad y cable rechazado que la pequeña prima que ahorra.
Conclusión central
La resistencia de la fusión, la estabilidad del flujo y la resistencia térmica deciden si un material corre limpiamente en una línea de extrusión. Las resinas de grado para inyección carecen de la resistencia en estado fundido para mantener la tolerancia dimensional en una matriz, razón por la cual se especifican grados de extrusión para aislamiento y revestimiento de cables.
Qué define un polímero de grado de extrusión
Tres propiedades mensurables separan a los polímeros de grado de extrusión de sus homólogos de grado de inyección. Una vez que estén claros, el resto de la selección de materiales se vuelve más predecible.
- Peso molecular y distribución: Los grados de extrusión se encuentran en el extremo de mayor peso molecular de una familia de resinas. Las cadenas de polímero más largas le dan a la masa fundida la fuerza para extraerse del molde y dimensionarse en una capa o funda aislante consistente, en lugar de rasgarse o combarse.
- Índice de flujo de fusión (MFI o MFR): La mayoría de las resinas de PE y PP de calidad para extrusión se encuentran en el rango de 0,3 a 5 g/10 min, mientras que las calidades de inyección suelen oscilar entre 8 y 60 g/10 min. Un MFI más bajo significa que la masa fundida resiste el hundimiento y mantiene su sección transversal mientras se enfría.
- Muere la hinchazón y la fuerza de fusión: La fuerza de la masa fundida es la resistencia al estiramiento y el hinchamiento del troquel es la expansión natural de la masa fundida cuando sale del troquel. Los grados de extrusión mantienen el hinchamiento del dado predecible, por lo que la longitud del extremo del dado, la distancia de descenso y el perfil de enfriamiento se pueden diseñar con confianza.
- Estabilización térmica: Los compuestos de extrusión llevan estabilizadores adaptados a tiempos de residencia más largos en el cilindro y exposición a temperaturas más altas en la matriz. Esto es más importante en el caso del PVC y XLPE, donde la degradación incontrolada crea manchas negras y defectos superficiales.
Familias de grados de extrusión comunes para la producción de cables
PEBD / PEBD
IMF 0,5–2. Flexible y resistente a las grietas por tensión. Se utiliza para aislamiento y cubiertas ligeras en cables de telecomunicaciones y construcción.
PEAD
IMF 0,3–1,5. Rígido con alta resistencia a la tracción. Se utiliza para ductos, conductos y chaquetas exteriores de alta resistencia.
PVC
Valor K 65–75 para formulaciones flexibles. Intrínsecamente ignífugo y fácilmente plastificable. El valor predeterminado para revestimientos de baja y media tensión.
PP
IMF 0,5–3. Baja densidad, buena resistencia química. Común en aislamiento de cables de automóviles y cinta de relleno.
XLPE
Compuesto de PE reticulable con MFI de aproximadamente 1 antes del curado. Alta rigidez dieléctrica y clasificación continua de 90 °C. Estándar para aislamiento de media y alta tensión.
Debido a que el PE y el PVC representan la mayor parte del volumen de extrusión de cables por tonelaje, la configuración del extrusor es tan importante como la química del compuesto. Una máquina que maneja tanto PE como PVC sin necesidad de cambiar herramientas permite que una planta reduzca el tiempo de cambio y evite la contaminación cruzada de materiales. Un ejemplo es la extrusora de cable de alto rendimiento de PE/PVC totalmente automática, que combina un tornillo de doble propósito, control de temperatura de precisión y funciones de liberación rápida del cilindro para conmutación compuesta.
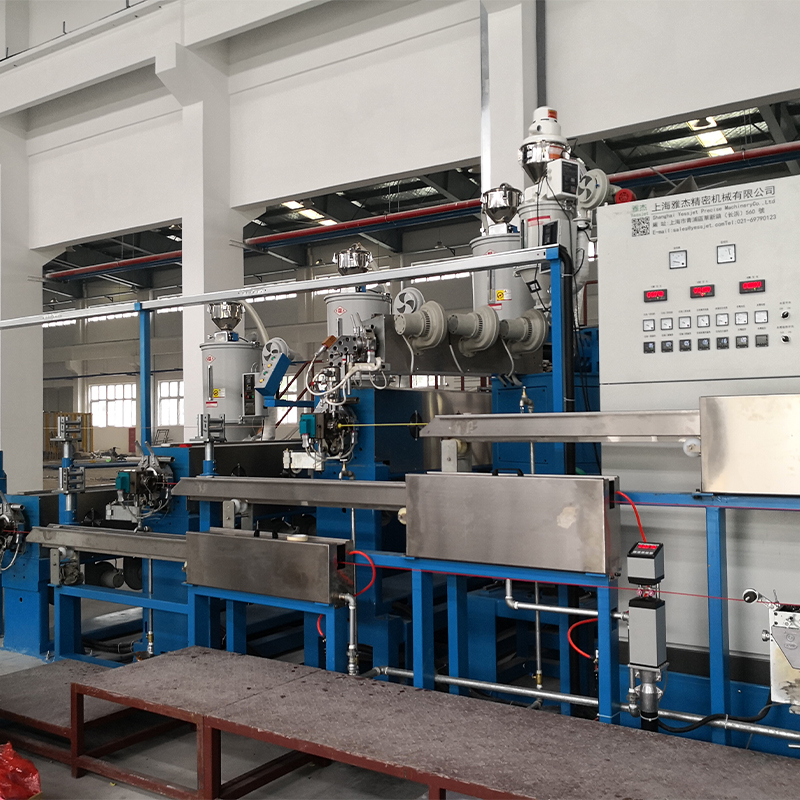 Extrusora de cable de alto rendimiento Full Auto PE/PVC con tornillo de doble propósito Esta extrusora admite un cambio rápido entre PE y PVC sin necesidad de cambiar herramientas, combinando un tornillo de doble propósito y un control preciso de la temperatura. Es adecuado para plantas que buscan reducir el tiempo de cambio y el riesgo de contaminación. Ver producto →
Grado de extrusión versus grado de inyección: una comparación directa
La siguiente comparación muestra las diferencias prácticas que afectan a una línea de producción de cables. Los números suponen una familia de resinas de PE o PP; El PVC normalmente se clasifica según el valor K en lugar de MFI.
Propiedad
Grado de extrusión
Grado de inyección
Efecto sobre la producción
IMF (g/10 min)
0,3–5
8–60
Control dimensional después del troquel.
Fuerza de fusión
Alto
Bajo a moderado
Previene la flacidez y el escote
Comportamiento de hinchamiento
predecible
Varía ampliamente
Uniformidad del espesor de la pared
Distribución de pesos moleculares
A medida, a menudo bimodal
más estrecho
Balance de producción y estabilidad
Carga de estabilizador térmico
Extendido
Estándar
Resiste la degradación durante la residencia.
prima de precio
Línea de base 5% a 15%
Línea de base
Una tasa de chatarra más baja compensa la prima
Los valores son rangos de referencia típicos para compuestos de extrusión de cables. Verifique siempre con la ficha técnica del proveedor.
En la práctica, la prima por una calidad de extrusión se recupera si se produce incluso uno o dos por ciento menos de chatarra. Un evento de desperdicio del 12 por ciento, como en el ejemplo inicial, cuesta mucho más que cualquier ahorro de material.
Métricas ocultas: lectura correcta de MFI para extrusión de cables
El número MFI de una hoja de especificaciones describe cómo fluyó el polímero en una matriz estándar con una carga fija, no cómo se comporta en su combinación de tornillo y matriz. El siguiente cuadro muestra valores típicos de MFI de grado de extrusión para polímeros que dominan el aislamiento y el revestimiento de cables. Se omite el PVC porque está clasificado según el valor K.
PEBD 0,8
LLDPE 1.0
PEAD 0.5
PP 1.5
XLPE 1.0
Índice de flujo de fusión típico en g/10 min para polímeros de cables de grado de extrusión. El PVC está clasificado según el valor K y no se muestra.
La métrica oculta detrás de MFI es la estabilidad de la temperatura de fusión. Si la extrusora no puede mantener la temperatura de fusión dentro de ±3°C en el troquel, incluso un grado especificado correctamente mostrará una variación de diámetro. La geometría del tornillo, el enfriamiento del cilindro y el control de la tensión aguas arriba contribuyen a esa estabilidad. Para líneas que deben funcionar continuamente a través de cambios de carrete, Sistemas de acumuladores y bailarines para líneas de extrusión continua. Mantenga la tensión y la velocidad constantes para que el extrusor vea una carga constante.
Distribución de polímeros de grado de extrusión en alambres y cables
Los fabricantes de cables rara vez utilizan todas las familias de polímeros por igual. La siguiente distribución refleja el consumo típico en todo el sector de alambres y cables.
PVC – 34%
XLPE – 26%
PEBD / PEBD – 18%
PEAD – 8%
PP – 10%
Otros – 4%
El PVC es líder porque es económico, inherentemente retardante de llama y fácil de procesar a temperaturas moderadas, lo que lo hace dominante en la construcción de alambres y cables de bajo voltaje. Le sigue el XLPE debido a su resistencia dieléctrica y su mayor clasificación térmica, alrededor de 90 °C continuos en la mayoría de los estándares, lo que lo convierte en el valor predeterminado para cables de alimentación de media y alta tensión. Los grados de PE son el pilar del aislamiento de los cables de comunicación, y el PP ha crecido en el cableado de automóviles debido a su resistencia química y su baja densidad.
El procesamiento de XLPE requiere un perfil de temperatura controlado y un canal de agua después del troquel para reducir rápidamente la temperatura de fusión. Es por eso que las líneas XLPE normalmente utilizan una configuración de extrusora con tanque de agua.
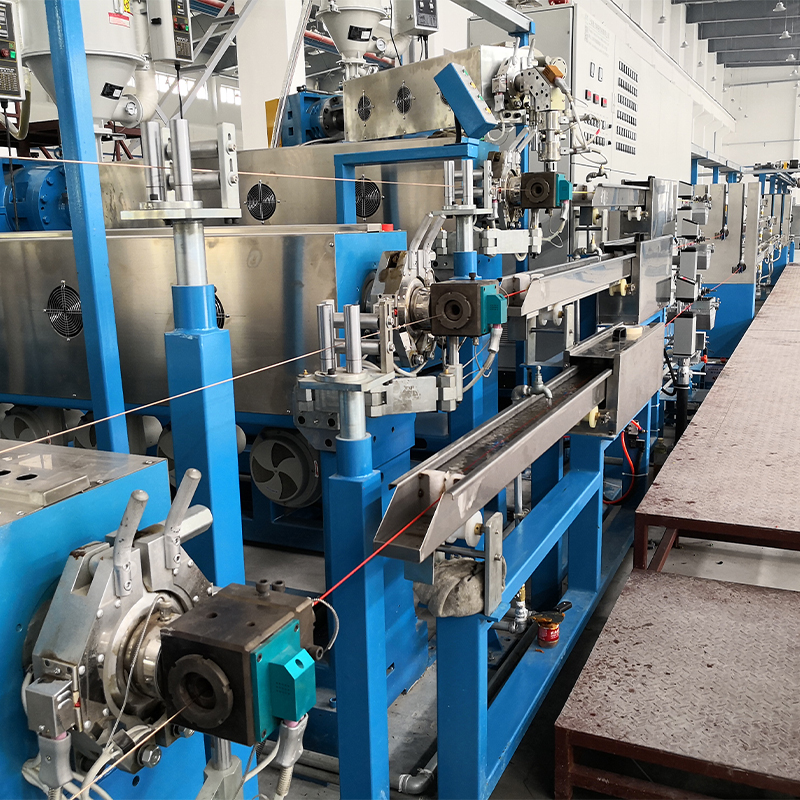 Extrusora de cable XLPE/PE con tanque de agua de refrigeración para procesamiento controlado Diseñada para aislamiento XLPE y PE, esta extrusora incluye un tanque de agua de varias secciones para un enfriamiento rápido y un espesor uniforme. Aborda el aislamiento desigual y el enfriamiento lento, lo que respalda un rendimiento eléctrico estable en cables de alimentación y comunicación. Ver producto →
Un proceso de selección práctico de cinco pasos
Este flujo de trabajo lleva la ingeniería de procesos y adquisiciones desde una página en blanco hasta una calificación calificada sin conjeturas.
Paso 1: definir la especificación
Registre la clase de voltaje, el tamaño del conductor, la clasificación térmica continua, los requisitos de llama y el objetivo de flexibilidad. Esto reduce inmediatamente el campo del polímero.
Paso 2: familias de resinas preseleccionadas
PVC para revestimiento general, XLPE para cables de alimentación, PE para aislamiento de comunicaciones y PP donde la resistencia química o el peso son importantes.
Paso 3: haga coincidir MFI con el tornillo y el troquel
Los grados de bajo MFI necesitan más torque del motor y un tornillo diseñado para un mayor corte; Los grados con alto MFI necesitan un control más estricto de la temperatura del troquel. Verifique la relación L/D y la relación de compresión.
Paso 4: realizar una prueba controlada
Opere a la velocidad de producción y registre la temperatura de fusión, la presión del cabezal y la variación del diámetro durante al menos una hora. Una banda consistente de ±1 por ciento de diámetro es un objetivo práctico.
Paso 5: cierre la ventana y audite el suministro
Fije las temperaturas del cilindro, la velocidad del tornillo y la relación de extracción mediante un procedimiento documentado. Valide según IEC 60502, UL 1581 o el estándar de cable correspondiente.
El equipo es la otra mitad de la ecuación. Si está planificando una nueva planta o una reconstrucción importante, una línea completa de extrusión de alambres y cables con tornillo, matriz, canal de enfriamiento y tensor coincidentes evita los problemas de compatibilidad que aparecen cuando se ensamblan en el sitio máquinas de diferentes proveedores. La línea de extrusión integra esas etapas como un solo sistema.
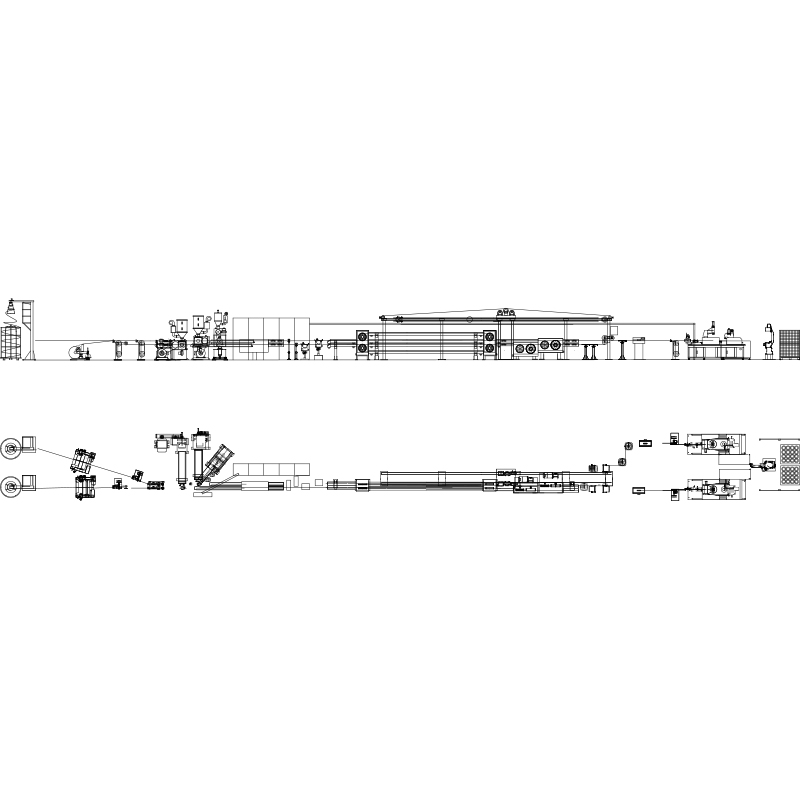 Línea integrada de extrusión de alambres y cables con componentes combinados Esta línea completa integra desenrollado, enderezado, extrusión, enfriamiento, impresión y recogida como un solo sistema. Elegirlo evita problemas de compatibilidad al mezclar proveedores, lo que garantiza un funcionamiento confiable para plantas nuevas o reconstrucciones importantes. Ver producto →
Prácticas de mantenimiento y cumplimiento que protegen la calificación
Una vez que se califica un grado, los mayores riesgos pasan de la selección al manejo y la disciplina del proceso.
Manipulación y almacenamiento de materiales.
- Control de humedad: Incluso los polímeros con baja absorción de humedad desarrollan grietas en la superficie si se almacenan en condiciones de humedad. Mantenga los compuestos en sus envases originales sellados y utilice un secador de tolva para masterbatches higroscópicos y compuestos especiales.
- Purga entre grados: Cambiar de PVC a PE o XLPE puede dejar residuos carbonizados que aparecen como motas negras horas después. Utilice una secuencia de purga documentada con un compuesto de purga compatible.
- Límites de almacenamiento: Apile las bolsas del suelo, mantenga la temperatura del almacén por debajo de 30 °C y utilice la rotación del inventario por orden de entrada para evitar multas y aglomeraciones.
Cumplimiento y trazabilidad
- Sustancias restringidas: RoHS y REACH exigen declaraciones de sustancias documentadas por parte del proveedor del compuesto, con nuevas pruebas periódicas cuando cambian las formulaciones.
- Normas de llama y seguridad: UL 1581, IEC 60332 e IEC 60754 definen los requisitos de propagación de llamas y contenido de halógenos que debe cumplir el grado de extrusión elegido para cables industriales y de construcción.
- Trazabilidad de lotes: Registre los números de lote de polímero, los lotes de masterbatch y los parámetros de extrusión para cada ejecución de producción, de modo que se pueda rastrear un incidente de calidad hasta el material, la máquina y el operador.
El material apto para extrusión aún puede arruinarse después del troquel debido a una mala manipulación. Una tensión de bobinado inconsistente raya la superficie y un paletizado brusco puede aplastar o distorsionar un carrete terminado. Sistemas robóticos de paletizado para manipulación de bobinas de cable reduzca ese riesgo automatizando el levantamiento y el apilado con movimientos controlados y repetibles. Combinar el polímero adecuado con un manejo disciplinado es lo que convierte una decisión sobre el material en una producción confiable.


