

 Idioma
 English
 中文简体
 русский
 Français
 Português
 عربى

Contenido
- 1 Cinco bucles de control que deciden si la pared aguanta
- 2 Comparación del control manual, PLC básico y de circuito cerrado
- 3 Métricas ocultas: dónde se ubican realmente las pérdidas
- 4 Donde el esfuerzo de control es más rentable, por tipo de cable
- 5 Secuencia de puesta en servicio: seis pasos que bloquean la configuración
- 6 Mantenimiento, calibración y cumplimiento
Una línea de aislamiento de PVC de 70 mm que funciona a 300 m/min produce aproximadamente 36 km de núcleo aislado en un lapso de dos horas. Si el diámetro terminado se desvía 0,05 mm fuera de la tolerancia del cliente durante diez minutos de esa ventana, varios kilómetros de núcleo se convierten en desechos, el carrete receptor debe ser reelaborado y la desviación generalmente se encuentra en la inspección entrante del cliente en lugar de en su propio piso.
El control del proceso de extrusión es el conjunto de bucles de retroalimentación que impiden este resultado. Mantiene la temperatura y la presión de la masa fundida, la velocidad del tornillo, la velocidad de la línea, el diámetro y la tensión dentro de ventanas definidas, minuto tras minuto, y registra lo que se mueve cuando algo sale mal.
La respuesta corta: Estabilice primero la masa fundida, luego la dimensión y luego la tensión. La estabilidad de la temperatura y la presión decide si el espesor de la pared se mantiene; la retroalimentación del diámetro y la capacitancia decide si se mantiene la tolerancia; la tensión y la acumulación deciden si la línea sobrevive a un cambio sin detenerse. Sintonícelos en ese orden, porque cada bucle perturba al que se encuentra detrás de él.
Una línea que registra la presión de fusión, el diámetro en caliente, el espesor de la pared y la tensión de absorción a intervalos de un segundo generalmente mostrará dónde se ubican las pérdidas dentro de una semana de funcionamiento, mucho antes de que se justifique cualquier actualización de hardware.
Cinco bucles de control que deciden si la pared aguanta
El control de procesos en una línea de extrusión no es un solo controlador. Son cinco bucles los que interactúan, y la interacción es lo que dificulta el trabajo.
Perfil térmico
De cinco a siete zonas del barril se mantienen dentro de los 3 grados C, la zona del troquel se mantiene dentro de los 2 grados C.
Presión de fusión
Transductor delante del paquete de pantalla, estabilidad dentro del 1 por ciento del punto de ajuste.
Velocidad de tornillo y línea
Revoluciones del tornillo asignadas a la velocidad de la línea, con reducción de 1,4 a 1,6 para aislamiento de PVC.
Comentarios dimensionales
Medidor láser de 6 a 8 m de la matriz, medidor de capacitancia para espesor de pared y excentricidad.
Tensión y acumulación
Posición del bailarín, tensión de recogida en newtons y 30 a 90 segundos de duración almacenada.
La temperatura de fusión es el ciclo más lento y el que se establece con mayor frecuencia por sensación. En una línea de aislamiento típica, una variación de 5 grados C en la zona de medición cambia la viscosidad lo suficiente como para cambiar el diámetro terminado entre 0,02 mm y 0,04 mm a una velocidad de tornillo constante. Los termopares deben compararse con una referencia cada trimestre, porque un sensor que indica 4 grados C menos generalmente es compensado por un operador que eleva el punto de ajuste y nunca lo regresa.
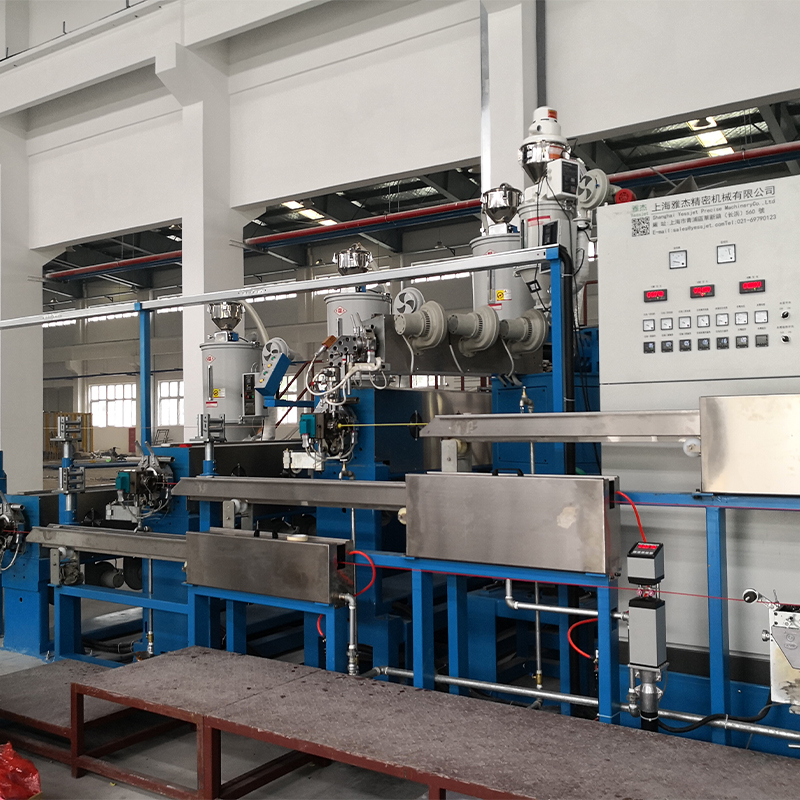 Extrusora de cable de alto rendimiento de PVC PE completamente automática La extrusora de cable de alto rendimiento Full Auto PE PVC es un sistema de producción integrado diseñado para ayudar a los fabricantes de cables en una producción eficiente y de alta precisión. Es... Ver producto →
La geometría del tornillo establece cuánto trabajo debe realizar el circuito de temperatura. Una relación de compresión adaptada al compuesto produce un perfil de presión plano; una discrepancia se manifiesta como un aumento de presión en el cabezal que ninguna cantidad de ajuste PID eliminará. La condición del paquete de cribas pertenece al plan de control por la misma razón: un paquete parcialmente bloqueado aumenta la presión del cabezal y cambia la producción entre un 2 y un 5 por ciento. En este artículo se trata la relación entre el diseño del tornillo, la salida y la estabilidad del control. guía extrusora de alta eficiencia .
El diámetro y el espesor de la pared son los puntos donde el control se vuelve visible para el cliente. Un medidor láser montado de 6 a 8 m del troquel lee el diámetro caliente, que es entre 8 y 12 por ciento más grande que el diámetro frío en una línea de aislamiento de PE, por lo que el controlador debe trabajar hacia objetivos fríos mientras el medidor ve caliente. La tensión cierra la cadena: la tensión de recogida mantenida dentro de un pequeño porcentaje mantiene el núcleo redondo y evita que las capas superiores muerdan el aislamiento del carrete.
Comparación del control manual, PLC básico y de circuito cerrado
Aparecen tres arquitecturas de control en el mismo taller y la diferencia se muestra en números más que en folletos.
Enfoque de control
que esta regulado
Desviación del diámetro
Desecho inicial por cambio
tiempo de cambio
manuales
Velocidad y recogida del tornillo ajustadas visualmente y con sonido.
/-0,08 mm
120 a 200 metros
25 a 40 minutos
PLC básico, lazo abierto
Puntos de ajuste mantenidos, solo alarmas, sin comentarios sobre el producto
/-0,04 mm
60 a 100 metros
15 a 25 minutos
Circuito cerrado con retroalimentación de calibre y tensión.
Diámetro, espesor de pared, presión de fusión y tensión regulados continuamente
/- 0,015 mm
20 a 40 metros
8 a 12 minutos
Tabla: bandas de rendimiento indicativas para una línea de aislamiento de PVC de 70 mm; Las cifras reales dependen del compuesto, el diseño del tornillo y la configuración de recogida.
La cuarta columna es la que paga. Reducir la chatarra inicial de 150 m a 30 m por cambio, en una línea que cambia de producto ocho veces por semana, ahorra alrededor de 960 m de núcleo terminado semanalmente antes de que se cuente cualquier mejora en el rendimiento en estado estacionario.
Métricas ocultas: dónde se ubican realmente las pérdidas
Los gráficos de diámetros suelen tener un aspecto excelente mucho antes de que una línea esté realmente bajo control. El registro de un conjunto más amplio de variables en una sola ejecución de 24 horas generalmente redistribuye el panorama de pérdidas.
Deriva del diámetro
34%
34%
Picos de tensión
26%
26%
Temperatura de fusión
18%
18%
Desgaste del tornillo
12%
12%
Humedad
10%
10%
Cada causa tiene una solución diferente, y sólo la primera se soluciona comprando un mejor calibre.
- La tensión aumenta en el cambio: el bailarín alcanza su límite de recorrido y el acumulador se vacía antes de terminar el empalme. El almacenamiento de 30 a 90 segundos de velocidad de línea es una decisión de diseño, no una ganancia del controlador.
- Temperatura de fusión oscilante: normalmente un ventilador de refrigeración gira demasiado fuerte o una banda calefactora con mal contacto, visible como una oscilación de 30 a 60 segundos en la presión del cabezal.
- Desgaste del tornillo y del cilindro: un aumento del espacio libre de 0,1 mm en la sección de medición puede reducir la producción entre un 3 y un 6 por ciento y obligar a los operadores a aumentar la velocidad del tornillo, lo que eleva la temperatura de la masa fundida.
- Humedad del material: unos cientos de ppm de humedad en el compuesto de PVC crean huecos que un medidor de diámetro lee felizmente como un buen producto.
La tensión es el bucle que con mayor frecuencia se deja abierto en líneas que de otro modo funcionan con controles modernos, y es el primer lugar donde observar cuando la chatarra aumenta sin ninguna alarma de diámetro.
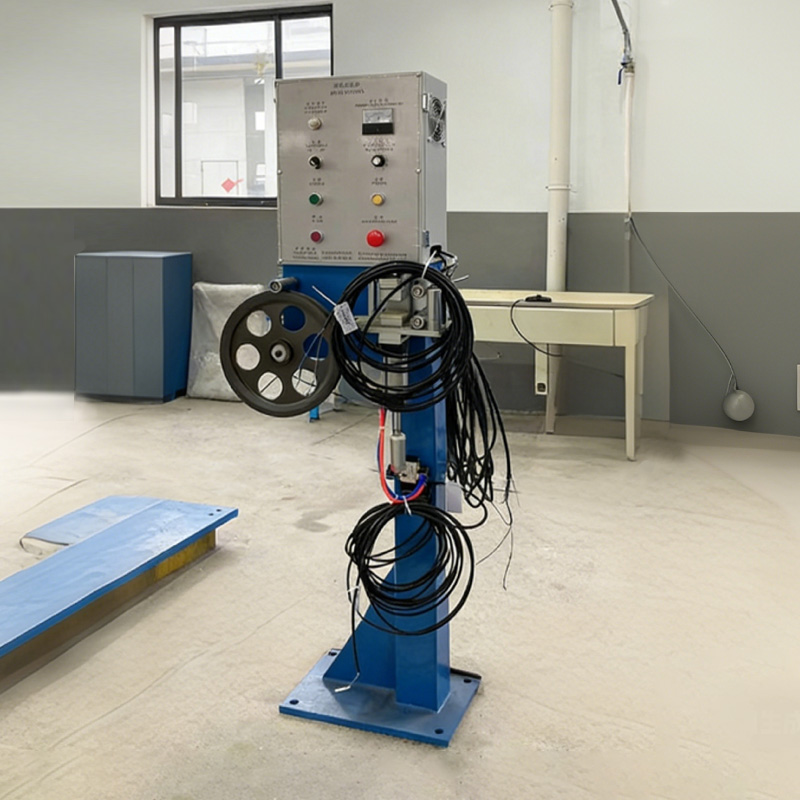 Sistemas de control de tensión de cables Diseñados para una regulación precisa de la tensión del cable, los Sistemas de Control de Tensión de Cable son equipos esenciales para los procesos de bobinado de cables. Su función principal radica en re... Ver producto →
Donde el esfuerzo de control es más rentable, por tipo de cable
Los retornos de la inversión en control difieren marcadamente según la familia de productos, porque el costo del material, la tolerancia y la velocidad de la línea difieren.
Cable de alimentación, XLPE MT y BT - 38%
LAN y comunicación de datos: 26%
Alambre de construcción, PVC y UPVC - 16%
Cableado automotriz y electrónico - 12%
Especialidades y otros - 8%
El cable de alimentación XLPE domina el retorno porque las tolerancias de las paredes son estrictas, el compuesto es caro y un kilómetro de desecho cuesta varias veces lo que cuesta un kilómetro de desecho de alambre de construcción de PVC. El cable LAN ocupa el segundo lugar porque los límites de capacitancia y excentricidad no pueden alcanzarse únicamente con la habilidad del operador; un techo de excentricidad del 5 por ciento necesita medición y corrección continuas. El alambre de construcción es más tolerante con la excentricidad, pero funciona a una velocidad de 600 a 1200 m/min, donde la regulación de la velocidad y la tensión de recogida determinan si el carrete es vendible. El control de recompensas de cables electrónicos y automotrices se realiza principalmente mediante la repetibilidad en muchas tiradas cortas.
Secuencia de puesta en servicio: seis pasos que bloquean la configuración
Una línea nueva o reconstruida alcanza el control estable más rápido cuando se sigue la secuencia siguiente, en lugar de ajustar todo a la vez.
Paso 1: línea de base antes de cambiar algo
Registre la presión de fusión, el diámetro en caliente y en frío, el espesor de la pared y la tensión de recogida en intervalos de un segundo durante un turno completo. Este registro es la única prueba fiable de que un cambio posterior ayudó.
Paso 2: Monte los sensores para el proceso, no para el gabinete
Coloque el medidor láser de 6 a 8 m del troquel para que la masa fundida se haya asentado, mantenga el transductor de presión delante del paquete de pantalla y monte la celda de carga donde la fricción de la red no pueda desviarla.
Paso 3: afina los loops en orden
Primero la temperatura, luego la presión de fusión, luego la dimensión y luego la tensión. Ajustar la tensión antes de que la temperatura se estabilice simplemente mueve la oscilación alrededor de la línea.
Paso 4: construye una tabla de relaciones de velocidad
Registre las rpm del tornillo frente a la velocidad de la línea para cada tamaño y compuesto. Los operadores que parten de una proporción conocida alcanzan un producto vendible en un tercio del tiempo.
Paso 5: escriba la rutina de cambio
Llene el acumulador, estacione el bailarín a mitad de su recorrido, empalme y luego libere el almacenamiento gradualmente. La rutina es lo que mantiene el extrusor girando mientras el receptor cambia.
 Bailarín del acumulador (estante para almacenamiento de cables) Accumulator Dancer (bastidor de almacenamiento de cables) es un dispositivo de gestión de cables profesional diseñado para optimizar los flujos de trabajo de procesamiento de cables. Disponible en vertical y hori... Ver producto →
Paso 6: Entrega con límites por escrito
Los límites de control, los umbrales de alarma y la acción que requiere cada alarma deben estar en una hoja en la línea, no en un archivo de puesta en servicio.
Mantenimiento, calibración y cumplimiento
La calidad del control decae silenciosamente. Un plan de calibración e inspección mantiene los circuitos confiables entre revisiones.
- Verificar termopares trimestralmente contra una referencia, con tolerancia de 5 grados C.
- Poner a cero el transductor de presión de fusión mensualmente y recalibrarlo cada 12 meses.
- Comprobación del medidor de diámetro láser con un maestro rastreable cada 6 meses.
- Calibrar la posición del bailarín y las células de carga de tensión anualmente.
- Medición de la holgura del tornillo y del cilindro cada 4000 a 6000 horas de funcionamiento.
- Mantener registros de parámetros de control por lote de producción, según lo exijan los requisitos estándar y del cliente.
El cumplimiento es en gran medida un ejercicio de documentación una vez que el hardware es el adecuado. Los estándares de cables como IEC 60227, IEC 60502, UL 44, UL 83 y GB/T 5023 definen las dimensiones que se deben cumplir; el sistema de control de procesos produce la evidencia de que se cumplieron en cada metro. Mantener registros de diámetro y espesor de pared por lote convierte una auditoría en una recuperación de archivos en lugar de una nueva prueba.
La seguridad pertenece al mismo plan. La protección del equipo de recogida giratorio, las paradas de emergencia entrelazadas y el acceso controlado al cabezal de troquel durante la purga no son extras opcionales en una línea que funciona desatendida durante la noche. También se deben establecer límites de alarma para que los operadores reaccionen antes de que aparezca la chatarra, no después de que se termine el carrete.
El control del proceso de extrusión se juzga mejor al final de la línea. Una extrusora que entrega un núcleo variable a la bobinadora simplemente ha trasladado el problema aguas abajo, donde se convierte en una falla de tensión, una bobina ovalada o una paleta rechazada. Es por eso que las mediciones deben seguir el producto: diámetro y espesor de pared en la matriz, tensión y longitud en la bobinadora, e identidad de la bobina en el punto donde sistemas robotizados de paletizado para manipulación de bobinas de cable hacerse cargo.
Jiangsu Yessjet Precise Machinery fabrica equipos de extrusión, bobinado, embalaje y paletizado como una línea conectada, lo cual es importante en este contexto. Los bucles que mantienen el diámetro en el troquel y los bucles que mantienen la tensión en el bobinador deben diseñarse teniendo en cuenta el uno al otro, y un fabricante que suministra ambos extremos de esa cadena puede afinarlos juntos en lugar de culpar a uno por el otro.


