

 Idioma
 English
 中文简体
 русский
 Français
 Português
 عربى

Contenido
- 1 Lo que realmente mide la relación de compresión
- 2 Hacer coincidir la proporción con el compuesto que ejecuta
- 3 Comparación de configuraciones típicas de tornillos de extrusión de cables
- 4 Lo que no muestra el número de placa de identificación
- 5 Donde la relación de compresión soporta más peso
- 6 Flujo de trabajo de selección: de los datos compuestos al orden de los tornillos
- 7 Notas de desgaste, mantenimiento y cumplimiento
Una planta de cables que reemplazaba el tornillo en una línea de aislamiento de PVC rígido ordenó una vez una relación de compresión de 4.0, basándose en la lógica que suena razonable de que más compresión significa mejor fusión. Al cabo de tres turnos, la extrusora estaba acelerada, la temperatura de la masa fundida había subido aproximadamente 18 °C y manchas chamuscadas llegaban a la matriz. No se rompió nada. El tornillo estaba comprimiendo un compuesto que ya había alcanzado la densidad de fusión en la zona de alimentación, y el trabajo adicional se liberaba en forma de calor.
Respuesta corta: La relación de compresión (CR) es el volumen del primer tramo de alimentación dividido por el volumen del último tramo de medición, que en un tornillo de paso constante es casi igual a la profundidad del canal de alimentación dividida por la profundidad del canal de medición. Los tornillos de uso general van entre 2,0 y 4,0. El PVC rígido normalmente se sitúa entre 2,0 y 2,5, el PVC plastificado y el HDPE entre 2,5 y 3,5, el PP entre 3,0 y 3,5, y los compuestos muy cargados y libres de halógenos suelen funcionar mejor con una sección de mezcla que con un número mayor.
Las secciones siguientes muestran cómo se construye ese número, qué controla silenciosamente en una línea de cable y cómo especificarlo sin pedir un segundo tornillo.
Lo que realmente mide la relación de compresión
Un tornillo de vuelo completo funciona en tres zonas. La zona de alimentación mantiene un canal profundo y constante para que los gránulos sueltos puedan caer y ser transportados hacia adelante. La zona de compresión o transición se estrecha, canaliza y aprieta el lecho sólido a medida que se derrite. La zona de medición vuelve a una profundidad constante y poco profunda para que la masa fundida llegue al troquel con una presión estable y una velocidad predecible.
La relación de compresión compara el primero y el último de esos volúmenes. Debido a que el paso y el ancho del tramo permanecen constantes en un tornillo estándar de tramo completo, la relación de volumen se reduce a una relación de profundidad: CR = H1 / H2, donde H1 es la profundidad del canal de alimentación y H2 la profundidad del canal de medición.
El trabajo físico detrás del número es la densidad. Los gránulos de compuesto para cables tienen una densidad aparente de aproximadamente 0,5 a 0,7 g/cm3, mientras que el mismo polímero en estado fundido se sitúa entre 0,9 y 1,3 g/cm3. Por lo tanto, el material en sí sólo necesita una reducción de volumen de aproximadamente 1,6 a 2,2 para convertirse en una masa fundida sin huecos. La compresión por encima de esa cifra compensa el flujo de fuga sobre las pistas de vuelo, la presión que requiere el troquel y la variación de un lote a otro en el comportamiento de la alimentación.
Donde un número de placa de identificación puede inducir a error
Una relación de profundidad sólo es válida para paso constante y ancho de vuelo constante. Una vez que se cambia el tono, o se agrega una barrera o un mezclador estilo Maddock, la proporción real tiene que provenir de los volúmenes reales del canal. En tornillos de paso variable, una relación de profundidad rápida puede exagerar el CR efectivo entre un 10 y un 15 por ciento, lo que es suficiente para sacar un tornillo de PVC de su ventana segura. Por lo tanto, las extrusoras de cables se especifican por compuesto en lugar de por tamaño de cilindro, y el plano del tornillo debe indicar qué método de cálculo se utilizó.
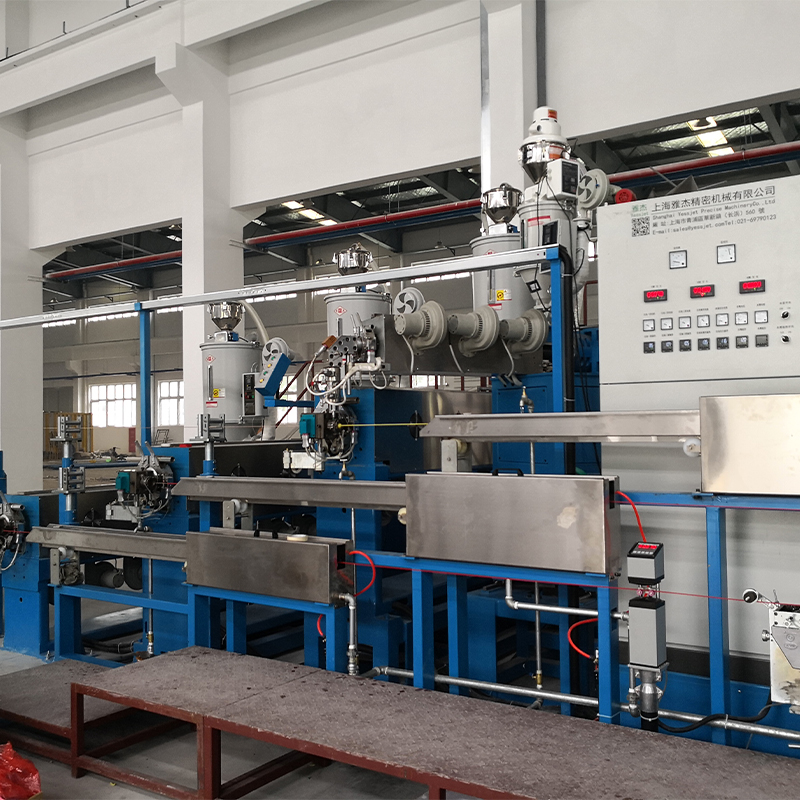 Extrusora de cable PP PVC PE de alta eficiencia Como dispositivo central multifuncional para la producción de cables, la extrusora de cables PP PVC PE de alta eficiencia está diseñada para la extrusión de capas aislantes de alto rendimiento y ahorro de energía... Ver producto →
Hacer coincidir la proporción con el compuesto que ejecuta
Los compuestos de cables no son intercambiables y la relación de compresión es donde esa diferencia se vuelve mecánica. Tres variables impulsan la elección: hasta qué punto cae la densidad aparente a medida que se funde el material, cuánto calor cortante tolera el polímero y qué tan abrasiva es la formulación.
PVC rígido y plastificado
El PVC no plastificado es el material más sensible al corte en una línea de cable y normalmente corre entre 2,0 y 2,5 con una transición larga y suave. Una proporción más alta crea puntos calientes locales que liberan cloruro de hidrógeno y dejan marcas de quemaduras dentro de una pared aislante delgada. El PVC flexible tolera 2,5-3,0, aunque los plastificantes volátiles hacen que valga la pena observar la zona de alimentación.
PE, HDPE y PP
Las poliolefinas tienen una mayor viscosidad en estado fundido y un comportamiento de fusión más limpio, por lo que aceptan 2,8-3,5 sin quejarse. Los tornillos de revestimiento de HDPE a menudo combinan esa relación con una sección de alimentación profunda y un L/D de 25:1 a 30:1 para que la línea pueda funcionar con fuerza mientras la masa fundida se mantiene homogénea.
XLPE y compuestos reticulables
El XLPE curado con peróxido es un caso especial. El agente reticulante es sensible al tiempo de residencia y a la temperatura, por lo que el tornillo debe generar presión sin descargar calor cortante en la masa fundida. Una relación cercana a 2,3-3,0, una transición suave y un control estricto de la temperatura son más importantes que la producción bruta. Los compuestos que ya están cerca del umbral de precurado muestran geles y grumos en lugar de una fusión limpia.
Compuestos rellenos, ignífugos y libres de halógenos.
Una carga alta de relleno aumenta la densidad aparente, reduce el cambio de volumen que el tornillo tiene que crear y, al mismo tiempo, desgasta las paletas. Una proporción de 2,5-3,5 combinada con una barrera o una sección de mezcla dispersiva supera simplemente elevando el número.
El emparejamiento de tornillo y barril entre estas familias sigue un patrón bastante predecible; esto guía para la extrusión de PP, PVC y PE de alta eficiencia Cubre las combinaciones con más detalle.
Comparación de configuraciones típicas de tornillos de extrusión de cables
La siguiente comparación resume los fabricantes de extrusoras de cables de Windows con los que trabajan con más frecuencia. Trate las cifras como puntos de partida para una cotización en lugar de constantes universales, porque los proveedores de compuestos revisan las formulaciones y la densidad aparente se mueve con ellas.
Ventanas de relación de compresión típicas para compuestos de cables comunes; Confirme la geometría final con la hoja de datos del compuesto actual antes de realizar el pedido.
Lo que no muestra el número de placa de identificación
Dos tornillos con la misma relación indicada no pueden comportarse de la misma manera, porque la línea responde a la energía y la presión y no solo a la geometría. Cuando CR es demasiado bajo, el lecho sólido llega a la zona de dosificación sólo parcialmente fundido y la producción oscila a medida que los fragmentos no fundidos pasan por la matriz. Cuando es demasiado alto, la misma inestabilidad regresa desde la dirección opuesta a medida que aumentan la temperatura de fusión y el par.
El espesor de la pared aislante es el indicador más rápido de ambos problemas. El siguiente cuadro refleja un tornillo de revestimiento de PE de 65 mm colocado en una variedad de relaciones de compresión; los valores muestran la forma del efecto en lugar de una especificación para una línea en particular.
4,2%
RC 2.0
2,6%
RC 2.5
1,2%
CR 3.0
2,1%
CR 3.5
4,8%
CR 4.0
Tres métricas se encuentran detrás de esa curva. La estabilidad de la presión de fusión es lo primero: una fluctuación de más de aproximadamente el uno por ciento en la matriz se manifiesta como dispersión del espesor de la pared. La energía específica viene en segundo lugar: la compresión que realiza un trabajo útil de fusión mantiene estables los kilovatios-hora por kilogramo, mientras que la compresión que solo genera cizallamiento aumenta la cifra. El desgaste del tornillo ocupa el tercer lugar, porque una paleta dosificadora desgastada aumenta silenciosamente la relación efectiva durante un año de producción.
Donde la relación de compresión soporta más peso
Cada tornillo de extrusión tiene una relación de compresión, pero el número domina las decisiones de especificación en algunos segmentos de cable mucho más que en otros.
- 36% Aislamiento y revestimiento de PVC
- 24% Revestimiento de PE y libre de halógenos
- 22% Aislamiento del cable de alimentación XLPE
- 18% Cable de datos y LAN
El patrón sigue la sensibilidad compuesta en lugar del volumen del cable. El PVC ocupa la mayor parte porque su ventana de procesamiento es estrecha y una proporción incorrecta aparece inmediatamente en forma de decoloración o defectos superficiales. Le sigue un revestimiento de PE y libre de halógenos, impulsado por la abrasión y la dispersión en lugar de la sensibilidad al calor. Los tornillos para cables de alimentación XLPE se especifican de forma conservadora porque la química de reticulación fija el techo. Los cables LAN y de datos, con paredes delgadas y objetivos de capacitancia ajustados, dependen de la estabilidad de la presión por encima de todo.
Para trabajos de revestimiento de XLPE y PE, el punto de partida más seguro suele ser un tornillo especificado junto con su dispositivo de refrigeración.
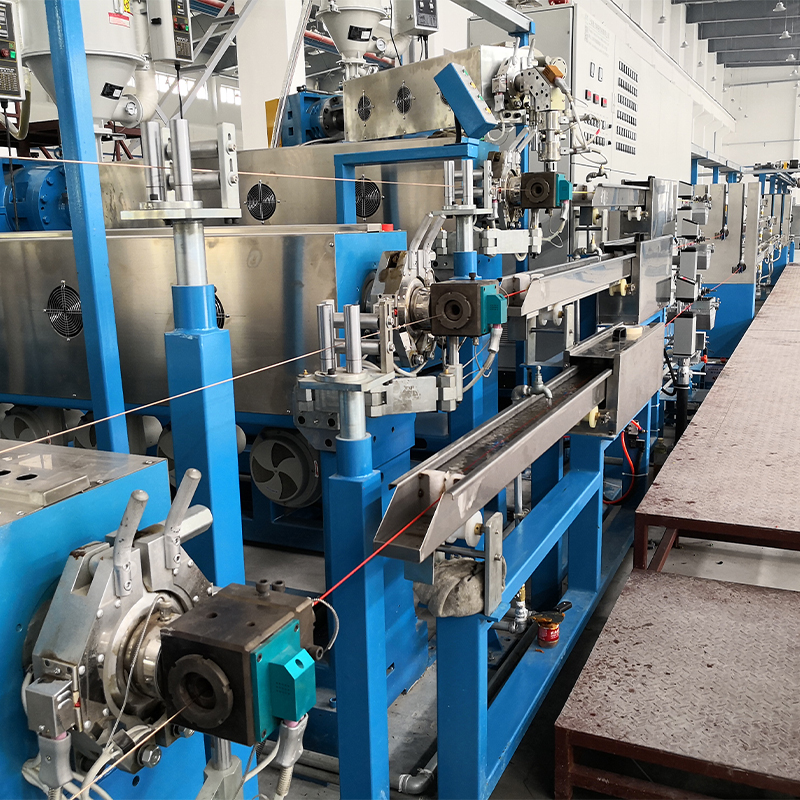 Extrusora de cable XLPE PE con tanque de agua de refrigeración Esta extrusora de cable XLPE PE con tanque de agua está diseñada para la extrusión y enfriamiento de cables aislados XLPE y PE, integrando una extrusora de un solo tornillo de alta precisión,... Ver producto →
Flujo de trabajo de selección: de los datos compuestos al orden de los tornillos
Seis pasos convierten datos compuestos en una especificación de tornillo utilizable.
- Pregunte al proveedor del compuesto sobre la densidad aparente, la densidad del material fundido, el índice de flujo del material fundido y el rango de procesamiento recomendado. La relación de densidad aparente/fundida sienta las bases para una relación de compresión sensata.
- Defina el producto antes de la máquina: aislamiento o funda, espesor de pared, banda de tolerancia, tamaño del conductor y velocidad de la línea que pretende ejecutar.
- Primero arregle L/D y la salida. La relación de compresión se deriva de las profundidades de los canales de alimentación y medición, por lo que decidirla de forma aislada obliga a hacer concesiones en otros aspectos.
- Verifique la longitud de transición y la velocidad de corte, no solo la relación. Un ratio de 2,8 repartido en una transición larga se comporta de manera muy diferente que el mismo ratio concentrado en tres tramos.
- Decida si el complejo necesita una barrera, una sección Maddock o un mezclador de clavijas; Los compuestos cargados y muy coloreados a menudo ganan más con la dispersión que con la compresión.
- Confirme el paso, el ancho del tramo, la profundidad de la caja, el margen de desgaste y el método de cálculo en el dibujo, y obtenga la relación de compresión efectiva por escrito.
Una vez fijada la geometría del tornillo, el resto de la línea tiene que coincidir con ella. La longitud de enfriamiento, la tensión de recogida, la capacidad del acumulador y la velocidad de bobinado se derivan de una producción de masa fundida estable.
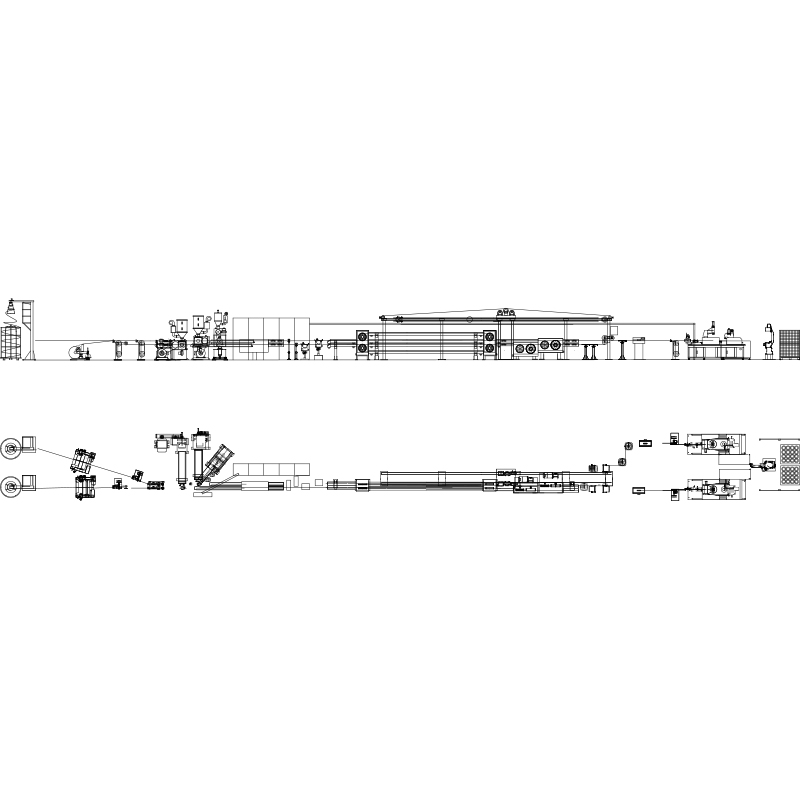 Línea de extrusión de alambres y cables Características 1. Importación de barril y tornillo de Taiwán con alta capacidad de extrusión. 2. Diferentes tipos de material plástico pueden elegir su propio cilindro y tornillo. EX: PVC, PE,... Ver producto →
Notas de desgaste, mantenimiento y cumplimiento
Un tornillo es una pieza de desgaste y su relación de compresión varía. Las paletas nitruradas pierden profundidad de revestimiento frente a compuestos cargados y, cuando el canal de dosificación se vuelve unas décimas de milímetro más profundo, la relación efectiva cae y el comportamiento de fusión cambia con ello. Las líneas que eran estables en el momento de la puesta en servicio comienzan a mostrar una dispersión del espesor de la pared y, a menudo, la causa es el tornillo y no el compuesto.
- Mida el diámetro exterior del tramo y la profundidad del canal en cada parada anual y compare las lecturas con el dibujo original.
- Seguimiento de la energía específica por kilogramo; una lenta tendencia ascendente es uno de los primeros signos de desgaste y de una relación de compresión cambiante.
- Mantenga juntos los registros de dibujo de tornillos, grado de material y tratamiento térmico para poder cotizar un reemplazo sin necesidad de reingeniería.
- Vuelva a verificar el perfil de calentamiento del cañón y el enfriamiento del tornillo cada vez que cambie el compuesto; ambos pueden compensar los modestos límites de la geometría sin un tornillo nuevo.
El tiempo de actividad también depende de la salida del tornillo amortiguador aguas abajo. Sistemas de acumuladores y bailarines para líneas de extrusión continua. retiene el material durante los cambios de carrete para que el extrusor nunca tenga que detenerse, lo que mantiene constante el historial de fusión desde el primer metro hasta el último.
La relación de compresión es un número que decide dónde realiza el trabajo de fusión un tornillo. Haga coincidir el cambio de densidad y la tolerancia al corte del compuesto, mantenga la transición lo suficientemente larga como para que se funda sin quemarse y verifique los volúmenes reales del canal en lugar de confiar en una relación de profundidad tomada de un dibujo. En una línea de cable, esa suele ser la diferencia entre una pared aislante estable y una semana de chatarra.


