Idioma
 English
 中文简体
 русский
 Français
 Português
 عربى
Contenido
- 1 El rango de temperatura de trabajo del LLDPE, zona por zona
- 2 Por qué un punto de fusión de 120 a 130 °C aún necesita un troquel de 200 °C
- 3 Cómo se compara el LLDPE con el LDPE, el PEAD y el XLPE
- 4 Dónde aparecen realmente los problemas de temperatura
- 5 Por qué el grado de la resina es tan importante como la temperatura
- 6 Secuencia de arranque y apagado que protege la ventana
- 7 Hardware que mantiene firme la ventana
- 8 Mantenimiento, registros y cumplimiento
Dos horas después de comenzar un turno de noche, una extrusora de 90 mm que pasaba por un cable aislado con LPEBD de 1 kV comenzó a producir una superficie mate y ligeramente ondulada. La velocidad del tornillo era constante, el escáner de diámetro se corrigía cada pocos segundos y la presión en la cabeza había subido 18 bares por encima de la línea base de la mañana. Los puntos de ajuste del cañón simplemente se copiaron de un trabajo de LDPE: 165/175/185/190 °C con una matriz de 195 °C.
El compuesto no era el problema. La ventana de temperatura era. El LLDPE se calienta más y es más plano que el LDPE, y castiga los errores en ambas direcciones: demasiado frío deja geles sin derretir y aumentos repentinos de presión, demasiado caliente provoca baba, oxidación y un aislamiento de la pared considerablemente más débil.
La respuesta corta
LLDPE se derrite entre 120 y 130°C , pero se procesa a una temperatura de fusión de 180 a 230°C . La boquilla suele estar entre 10 y 20 °C por encima de la zona de dosificación. Para el aislamiento de cables, mantenga la masa fundida medida entre 205 y 215 °C y nunca deje que permanezca por encima de 240 °C.
El rango de temperatura de trabajo del LLDPE, zona por zona
La cifra de 120 a 130 °C es un punto de fusión de equilibrio medido por DSC. Le indica dónde desaparecen los cristales, no dónde fluye el polímero lo suficientemente bien como para cubrir un conductor a 200 m/min. Entre la fusión y el buen flujo hay una brecha de 60 a 90 °C, y el perfil siguiente es lo que realmente la cierra.
Dos correcciones importan más que los números absolutos. En primer lugar, las lecturas de la banda calefactora se sitúan entre 10 y 25 °C por debajo de la temperatura real de fusión debido al calentamiento cortante en el tornillo, por lo que un cilindro que muestra 195 °C puede estar entregando una fusión de 215 °C. En segundo lugar, el LLDPE se adelgaza por cizallamiento: aumentar la temperatura de la masa fundida reduce la viscosidad y la presión, pero también reduce la resistencia de la masa fundida, lo que se manifiesta más tarde como hundimiento en el cono y ovalidad en la bobina terminada.
Por qué un punto de fusión de 120 a 130 °C aún necesita un troquel de 200 °C
Cuatro mecanismos explican la brecha entre el número de la hoja de datos y los puntos de ajuste en el panel.
Una estrecha ventana de fusión
La distribución ramificada de cadena corta del LLDPE hace que la mayoría de los cristales se fundan en aproximadamente 10 °C. No hay una fase de ablandamiento larga como ocurre con el LDPE, por lo que la transición de sólido a flujo es abrupta y las primeras zonas ya deben transportar calor.
Viscosidad, no sólo fase.
Una masa fundida completamente derretida pero fría todavía es demasiado viscosa para distribuirse uniformemente alrededor de una pared aislante de 2,5 mm. Las temperaturas del troquel de 200 a 225 °C reducen la viscosidad hasta el punto en que el polímero se relaja antes de abandonar la superficie.
El calor cortante es parte del presupuesto
Aproximadamente entre un tercio y la mitad de la energía que derrite la carga de un tornillo de PE proviene del trabajo mecánico, no de bandas calentadoras. Por eso, un tornillo desgastado necesita de repente 15 °C más en el panel para alcanzar la misma temperatura de fusión.
El tiempo de residencia supera la temperatura máxima
La degradación sigue el tiempo multiplicado por la temperatura. Una masa fundida mantenida a 215 °C durante dos minutos suele ser más segura que una elevada a 245 °C durante treinta segundos durante un arranque lento, cuando la producción es baja y el polímero persiste.
Cómo se compara el LLDPE con el LDPE, el PEAD y el XLPE
La mayoría de los errores de temperatura en el panel se deben a la reutilización de una receta vecina. La siguiente comparación muestra qué tan separadas están realmente las ventanas.
Dónde aparecen realmente los problemas de temperatura
Cuando una línea de LLDPE comienza a generar desechos, las causas tienden a agruparse. La siguiente división refleja el patrón que vemos con mayor frecuencia durante las visitas de puesta en servicio y resolución de problemas: es una ponderación de diagnóstico, no una estadística de laboratorio.
34%
Derretir demasiado frío
27%
Derretir demasiado caliente
21%
Muere y desequilibrio de la cabeza.
12%
Perfil de enfriamiento
6%
tensión de recogida
Vale la pena separar los dos modos de falla por fusión en frío. Las partículas de gel no fundidas aparecen como protuberancias elevadas que sobreviven hasta que el cliente pela el cable, mientras que una zona de alimentación escasa produce oscilaciones cíclicas de presión de 20 a 40 bar y bandas de diámetro visibles. Las fallas del termofusible se ven diferentes: baba marrón del troquel en la tierra, un leve olor a acético o ceroso en la cabeza y el alargamiento en la rotura disminuye antes que la resistencia a la tracción.
Por qué el grado de la resina es tan importante como la temperatura
Aproximadamente el 60 por ciento del LLDPE del mundo se destina a películas, no a cables. Ese solo hecho explica un error muy común: comprar una película de calidad general porque es barata y está disponible, y luego luchar contra geles y quemaduras en una línea de cable toda la semana.
Película: alrededor del 62%
Compuestos de cables: alrededor del 14%
Rotomoldeo: alrededor del 11%
Moldeo por inyección: alrededor del 7%
Tuberías y otros: alrededor del 6%
Los grados de los cables se especifican de manera diferente. Busque un índice de fusión controlado dentro de una banda apretada, un paquete de antioxidantes documentado, un bajo recuento de gel y una resistividad de volumen definida. Un grado de película puede alcanzar el mismo punto de fusión de 120 a 130 °C y aun así fallar en un remojo en agua a 90 °C, porque el paquete de aditivos nunca fue diseñado para envejecimiento eléctrico en húmedo.
Secuencia de arranque y apagado que protege la ventana
El control de temperatura en LLDPE es principalmente un problema de disciplina, no un problema de equipo. La secuencia siguiente dura unos 45 minutos y evita la mayor parte del desperdicio generado en un cambio de turno.
1. Verifique los sensores. Verifique cada termopar con una sonda calibrada. Una deriva de 15 °C en la zona de dosificación es suficiente para sacar la masa fundida fuera del rango sin que se produzca ninguna alarma.
2. Remojar lentamente. Calentar desde frío a 160 °C y mantener durante 30 a 40 minutos antes de empezar a atornillar. Las rampas rápidas dejan la cabeza más fría que el cañón y producen una oleada en la primera hora.
3. Purgue y luego aumente. Limpie el polímero anterior con un compuesto de purga de PE, luego aumente para ejecutar los puntos de ajuste a 15-20 rpm con el troquel abierto a la atmósfera.
4. Lea el verdadero derretimiento. Sondee la masa fundida en la matriz, ajuste las dos últimas zonas y solo entonces aumente la velocidad de la línea en pasos de 10 m/min mientras observa la presión del cabezal.
5. Deja de limpiar. Para paradas breves, mantenga los calentadores a 150 °C en lugar de apagarlos; para paradas prolongadas, purgue y retraiga el tornillo para evitar un tapón frío.
6. Registre cada cambio. Registre la temperatura de fusión, la presión del cabezal y la velocidad de la línea por carrete, de modo que una queja posterior pueda rastrearse hasta una tirada específica.
Hardware que mantiene firme la ventana
Los puntos establecidos sólo se mantienen cuando la máquina puede repetirlos. Tres detalles de hardware son importantes en una línea de LLDPE: un tornillo de PE con L/D adecuado y una barrera o sección de mezcla, un paquete de tamiz del tamaño adecuado que no fuerce la presión hacia arriba y un troquel con suficiente longitud de tierra para que la masa fundida se relaje. Un tornillo de uso general de baja compresión funcionará con LLDPE, pero normalmente necesita entre 10 y 15 °C más de calor para alcanzar la misma calidad de superficie, lo que acorta el margen de seguridad térmica.
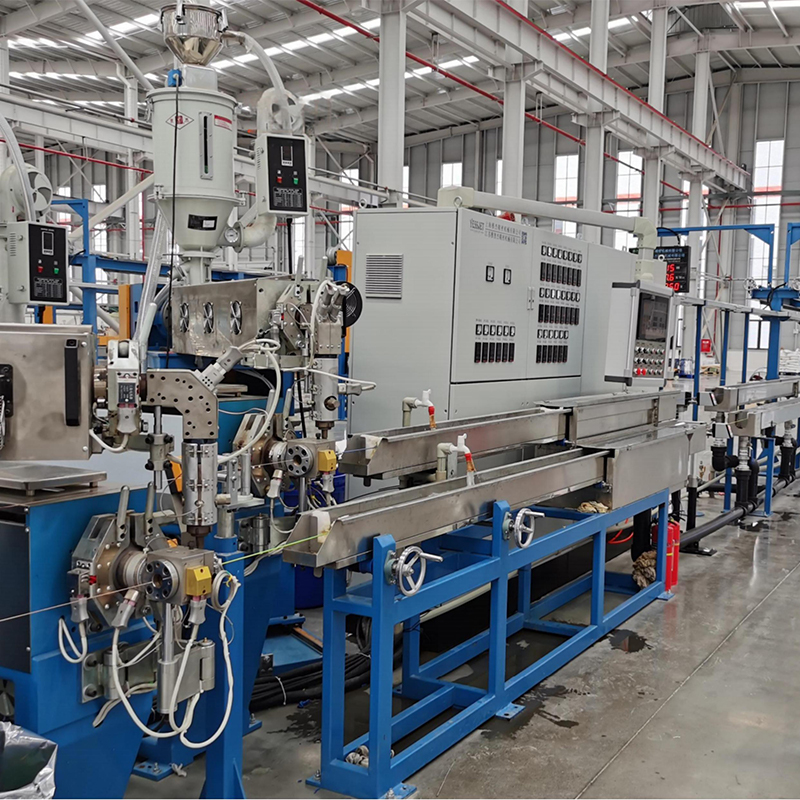
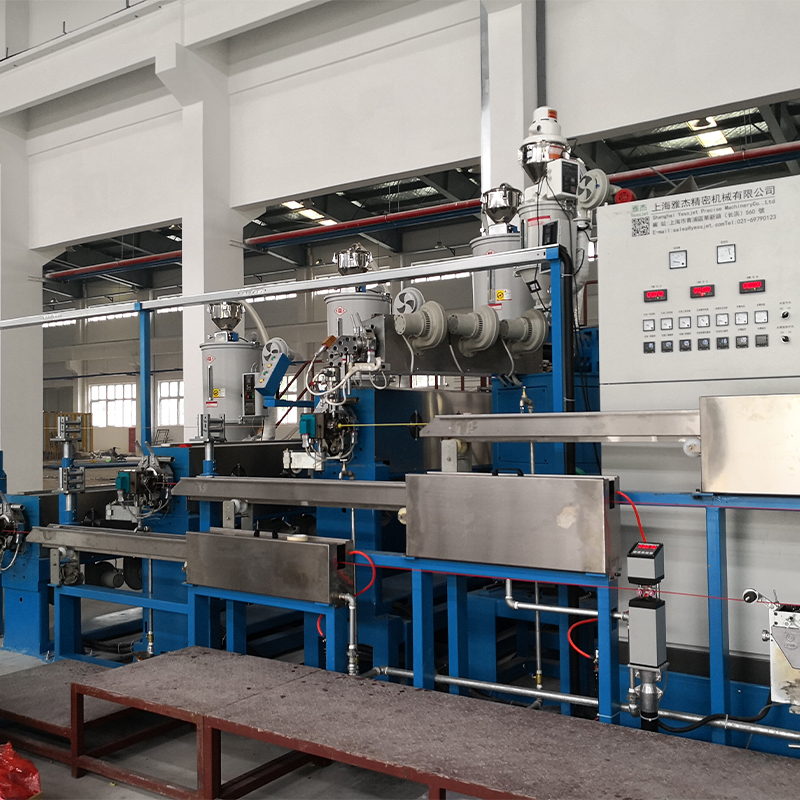 Extrusora de cables de PP, PVC y PE de alta eficiencia Un núcleo de extrusión multifuncional para aislamientos y cubiertas, compatible con PP, PVC y PE y presentado para la producción de cables de alto rendimiento y ahorro de energía. Ver producto →
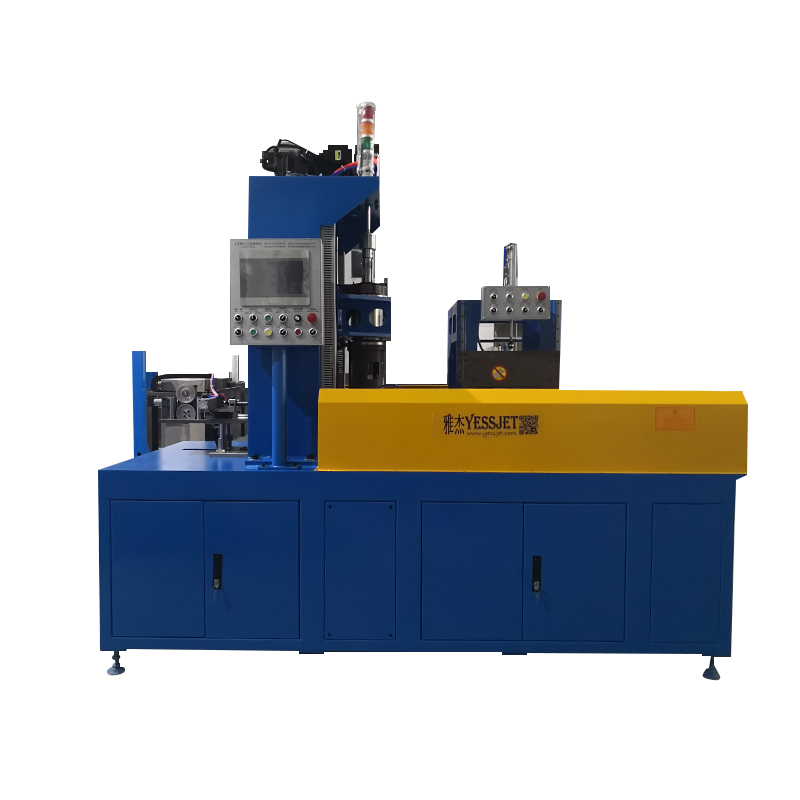
Cuando la producción debe permanecer constante durante los cambios de carrete, la estabilidad de la temperatura y la continuidad de la línea son el mismo problema. el Sistemas de acumuladores y bailarines para líneas de extrusión continua. mantenga la extrusora funcionando a una velocidad de tornillo fija mientras el lado de recogida cambia los carretes, lo que elimina los ciclos repetidos de calentamiento y enfriamiento que hacen que la temperatura de fusión se desvíe.
La selección del extrusor merece su propia revisión antes de finalizar el perfil de temperatura. nuestra guía para Extrusoras de cables de PP, PVC y PE de alta eficiencia cubre la geometría del tornillo, la adaptación de salida y las diferencias prácticas entre las configuraciones de una sola máquina y de línea integrada.
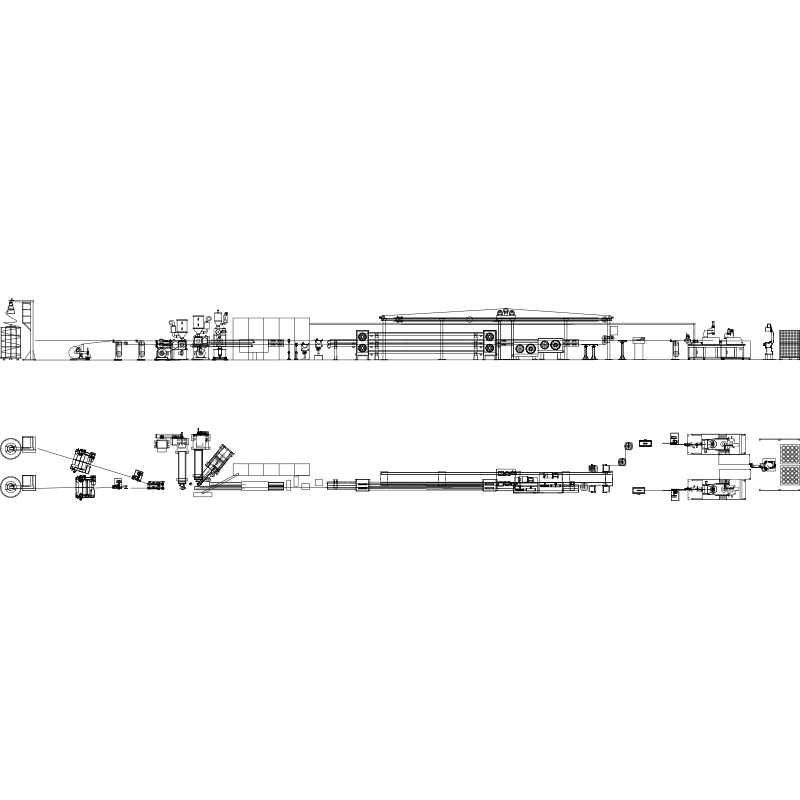 Línea de extrusión de alambres y cables para cables aislados y enfundados Una línea automatizada para alambres y cables aislados o enfundados, que combina extrusión de material específico con control PLC y equipos de enfriamiento, impresión y recogida posteriores. Ver producto →
En el lado posterior, la temperatura de fusión es sólo la mitad de la historia: el canal de enfriamiento y la tensión de absorción deciden si el aislamiento mantiene las dimensiones que acaba de producir la matriz. Un sistema de control de tensión que se mantiene dentro de unos pocos newtons evita la ovalidad y la contracción que los operadores a menudo atribuyen al extrusor.
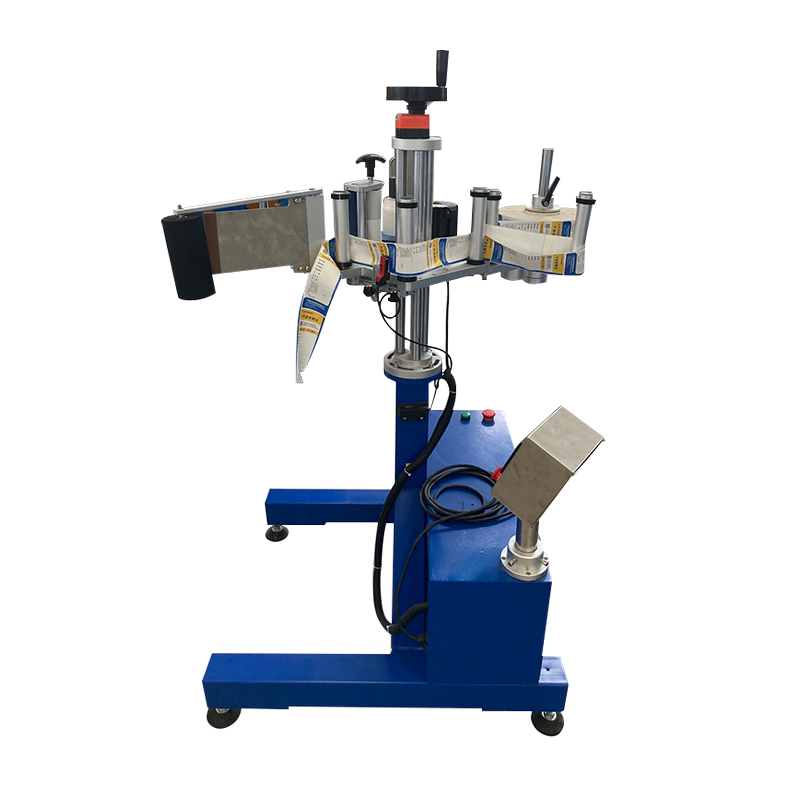
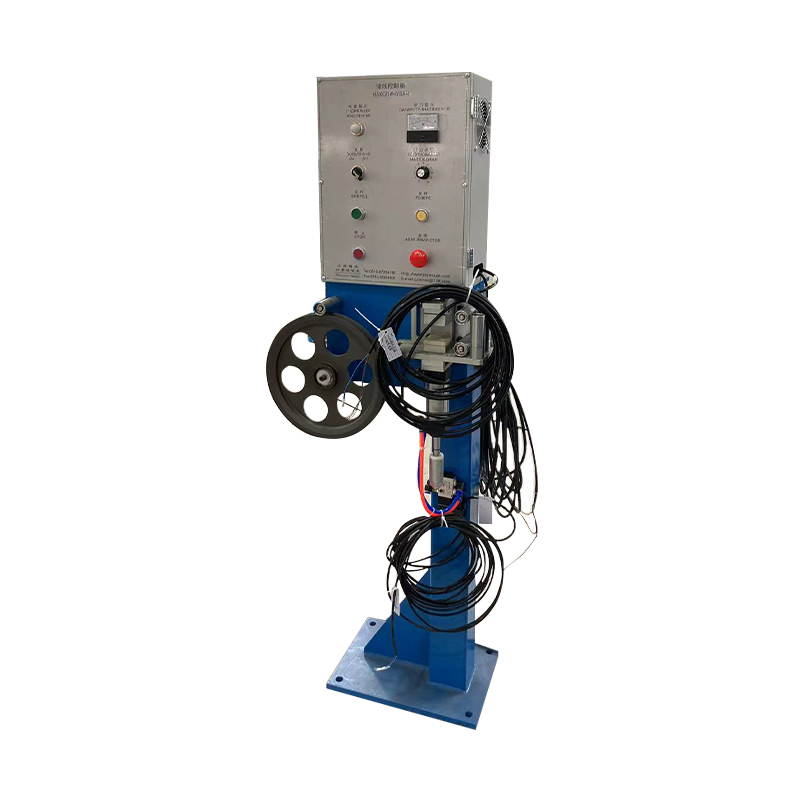
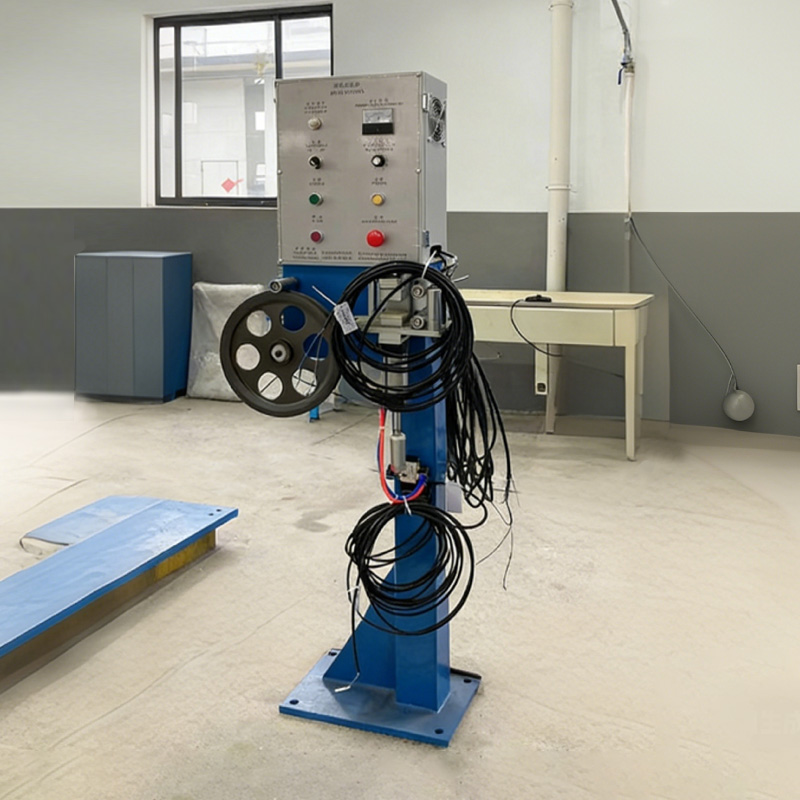 Sistema de control de tensión de alambres y cables para bobinados Un sistema de accesorios que ajusta la tensión del cable en tiempo real durante el bobinado para ayudar a evitar estiramientos, daños, enrollamiento flojo y disposición desordenada. Ver producto →
Mantenimiento, registros y cumplimiento
Una ventana de temperatura es tan confiable como el equipo alrededor del termopar. Tres rutinas de mantenimiento lo mantienen honesto:
- Vuelva a apretar las bandas del calentador y verifique el contacto cada trimestre; una banda suelta crea un punto frío que lee correctamente en el sensor y incorrectamente en la masa fundida.
- Verificar termopares y controladores contra una sonda de referencia dos veces al año, y siempre después de un cambio de tornillo o cilindro.
- Realice un seguimiento del recuento de gel y del aumento de presión del paquete de criba por lote de producción; Una tendencia ascendente de presión a una temperatura de fusión constante suele indicar contaminación o desgaste del tornillo, no un fallo de temperatura.
En cuanto al cumplimiento, el registro de temperatura de fusión es parte de la evidencia del proceso necesaria para el cable de baja tensión según IEC 60502-1 y para las declaraciones de reacción al fuego CPR según EN 50575, donde la formulación del compuesto y su historial térmico alimentan la declaración. Mantenga la temperatura de fusión, el número de lote compuesto y la identificación del carrete vinculados en un solo registro; Cuando un cliente pregunta por qué un lote se comporta de manera diferente, ese enlace responde a la pregunta en minutos en lugar de días. La documentación RoHS y REACH debe viajar con el lote compuesto, no solo con el carrete terminado.
El LLDPE no lo castigará por funcionar un poco más caliente que el LDPE; lo castigará por ejecutar una receta copiada. Trate 120–130 °C como el punto de fusión en la hoja de datos, 180–230 °C como la ventana de procesamiento en el panel y 205–215 °C como el objetivo práctico para el aislamiento del cable. Luego verifíquelo con una sonda de aguja en el troquel en lugar de confiar en la pantalla del controlador, y escriba el número para cada carrete. Ese hábito por sí solo elimina la mayoría de los problemas de superficie, gel y ovalidad que se atribuyen al compuesto.