Idioma
 English
 中文简体
 русский
 Français
 Português
 عربى
Contenido
- 1 ¿Cuál es realmente el punto de fusión del LLDPE?
- 2 Por qué el LLDPE se derrite por encima del LDPE
- 3 Datos de fusión grado por grado
- 4 Indicadores ocultos detrás de un número de fusión
- 5 Convertir el punto de fusión en configuración de barril
- 6 Adónde va realmente el volumen de LLDPE
- 7 Secuencia de Selección y Puesta en Marcha
- 8 Notas de prueba, mantenimiento y cumplimiento
Una planta de cables ejecuta un trabajo de revestimiento en polietileno lineal de baja densidad con un perfil de barril sobrante de un pedido de PEBD. Al cabo de media hora, la presión de la masa fundida ha aumentado, la superficie se ve turbia y el probador de chispa comienza a registrar fallos. No hay nada roto en la línea. La resina simplemente se funde a una temperatura diferente a aquella para la que fue escrito el perfil.
En pocas palabras: El punto de fusión del LPEBD es de aproximadamente 120 a 128 °C como pico de DSC, aproximadamente de 10 a 15 °C por encima del LDPE y de 8 a 12 °C por debajo del PEAD. La fusión comienza entre 105 y 112 °C y termina alrededor de los 130 °C. Ese rango, ni una sola cifra, decide la temperatura de la zona de alimentación, la presión de fusión esperada y la cantidad de gel sin fundir que puede sobrevivir en la pared aislante.
Las secciones siguientes cubren de dónde proviene el número, cómo lo cambia la elección del comonómero y cómo convertirlo en configuraciones de cañón, control de tensión y reglas de inspección entrante que se mantienen en una línea en funcionamiento.
¿Cuál es realmente el punto de fusión del LLDPE?
La calorimetría diferencial de barrido informa que la fusión es una curva, no un punto. En el segundo ciclo de calentamiento, un LLDPE estándar muestra un inicio extrapolado cerca de 105 a 112 °C, un pico entre 120 y 128 °C y un retorno al valor inicial de 128 a 135 °C. Los proveedores citan el pico porque se repite de un laboratorio a otro, pero el inicio es la cifra que importa cuando se establece una zona de alimentación.
Pico de DSC, segundo calor
120 a 128 °C para grados comunes de buteno, hexeno y octeno a 10 °C/min, según ASTM D3418 o ISO 11357-3.
Inicio de fusión
105 a 112 ºC. Aquí comienza la fusión parcial, por lo que este es el número que se debe respetar al escribir el perfil del cañón.
Punto de reblandecimiento Vicat
88 a 100 ºC. Describe la rigidez bajo carga, no la fusión, y su uso como punto de ajuste de fusión provoca un aumento repentino.
Temperatura de fusión práctica
190 a 220 °C en la matriz, aproximadamente 60 a 90 °C por encima del pico, por lo que el polímero está completamente fundido y es homogéneo.
La densidad mueve el pico como era de esperar. Los grados entre 0,915 y 0,922 g/cm³, los que se utilizan para películas flexibles y cubiertas de cables, se funden cerca de 120 a 123 °C. Los grados entre 0,926 y 0,940 g/cm³ elevan el pico a 126 a 130 °C y se comportan más cerca del PEAD en la zona de compresión.
Por qué el LLDPE se derrite por encima del LDPE
La diferencia proviene de la arquitectura ramificada. El LDPE se produce bajo alta presión y lleva ramas de cadena larga en la columna vertebral. Esas ramas son demasiado voluminosas para entrar en la red cristalina, por lo que interrumpen el crecimiento del cristal y mantienen la cristalinidad entre aproximadamente el 35 y el 45 por ciento. El LLDPE se produce con un catalizador de coordinación, por lo que su columna vertebral permanece lineal y de ella sólo cuelgan ramas cortas de dos a seis carbonos. Las ramas cortas también se excluyen de la red, pero los segmentos lineales entre ellas se pliegan formando láminas de manera mucho más eficiente. La cristalinidad aumenta hasta aproximadamente entre un 45 y un 55 por ciento, y con ella aumenta el pico de fusión.
La distribución del peso molecular refuerza el efecto. El LLDPE tiene una distribución más estrecha y no tiene ramificaciones de cadena larga, por lo que se adelgaza notablemente menos que el LDPE. Con el mismo índice de fusión, exige más torsión del tornillo, genera una mayor presión en el troquel y muestra una menor resistencia al fundido y menos hinchazón del troquel. Un tornillo optimizado para LDPE generalmente tiene un rendimiento inferior en LLDPE incluso cuando la temperatura de cada zona ya es correcta.
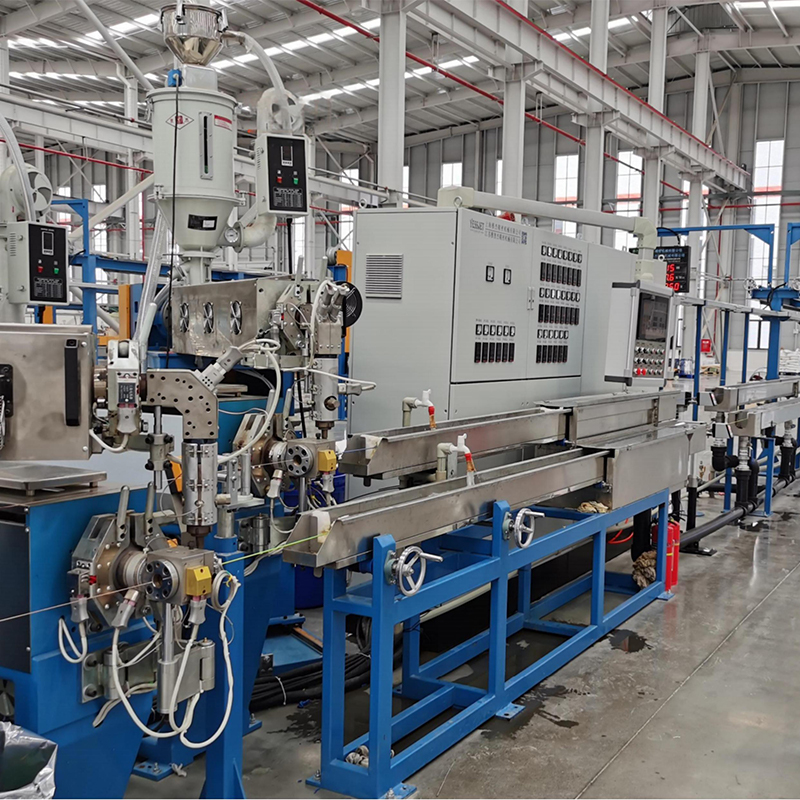
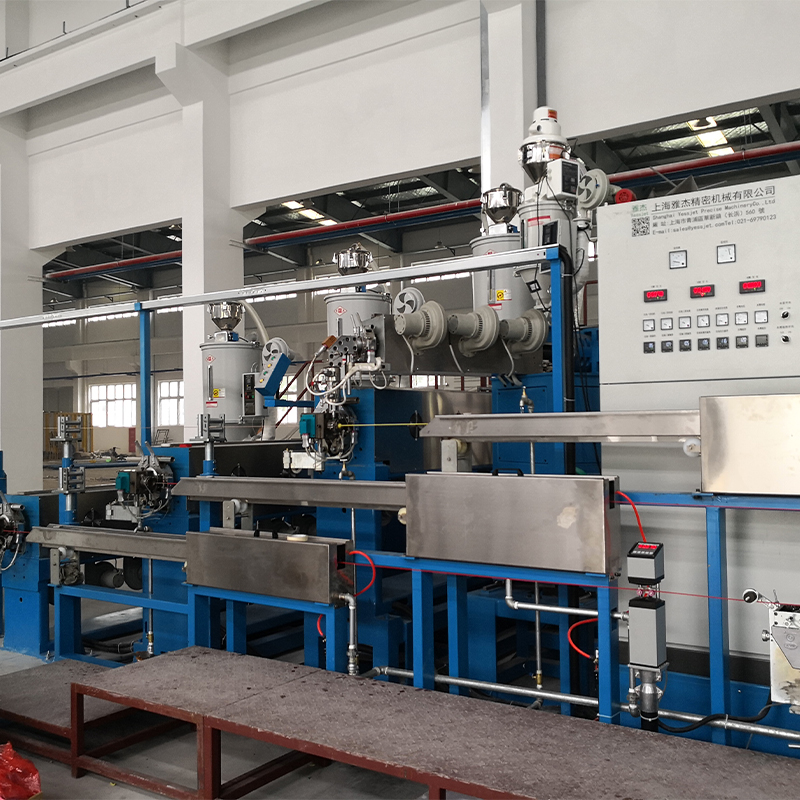 Extrusora de cable de PVC PE completamente automática para aislamiento y revestimiento Sistema de extrusión integrado para aislamiento y cubiertas de cables de PE y PVC, adecuado cuando el diseño de tornillos y líneas debe coincidir con el exigente procesamiento de polietileno. Ver producto →
Datos de fusión grado por grado
La siguiente comparación cubre las cuatro familias de polietileno que aparecen con mayor frecuencia en líneas de cables y películas. Las gamas abarcan grados comerciales; un lote específico puede ubicarse en cualquier lugar dentro de ellos.
resina
Densidad (g/cm³)
Pico de DSC (°C)
Cristalinidad
Comportamiento de fusión
LDPE
0,918–0,932
108-115
35–45%
Fuerte adelgazamiento por cizallamiento, alto hinchamiento del troquel
PELBD (C4–C8)
0,915–0,940
120–128
45–55%
Baja resistencia a la fusión, baja sensibilidad al corte
LLDPE metaloceno
0,900–0,925
115-124
40-50%
Pico único afilado, alta tenacidad
HDPE
0,941–0,965
130–136
60–80%
Alta rigidez, temperatura de fusión más alta
Los valores máximos son resultados de DSC del segundo calor a 10 °C/min. El LLDPE de metaloceno se enumera por separado porque su estrecha distribución de composición produce un pico agudo en lugar de un amplio rango de fusión.
Indicadores ocultos detrás de un número de fusión
Una hoja de datos generalmente enumera un solo pico. El siguiente gráfico muestra lo que oculta ese número: el pico se mueve hasta 15 °C dependiendo del comonómero de alfa-olefina que se haya utilizado, incluso cuando la densidad y el índice de fusión parecen idénticos.
110ºC
LDPE
118ºC
mLLDPE
121ºC
grado C4
124ºC
grado C6
126ºC
grado C8
133ºC
HDPE
Dos señales más se esconden en la curva. Los picos del primer y segundo calor pueden diferir entre dos y cuatro grados, y sólo el segundo calor refleja la resina misma. El ancho del pico también importa: un amplio rango de fusión indica una amplia distribución de la composición y un mayor riesgo de gelificación, mientras que un pico agudo de tres a cinco grados indica un grado de metaloceno uniforme. Un cambio de dos grados entre lotes de proveedores normalmente equivale a un cambio de densidad de 0,002 a 0,003 g/cm³, suficiente para variar la presión de la masa fundida en varios bares.
Convertir el punto de fusión en configuración de barril
Una vez que se conocen el inicio y el pico, el perfil se escribe solo. La zona de alimentación se mantiene muy por debajo del inicio, por lo que el lecho sólido sigue transportándose, la zona de compresión cruza el rango de fusión y la zona de dosificación termina el trabajo por encima del pico.
- Zona de alimentación: 150 a 170 °C, aproximadamente 40 a 50 °C por debajo del inicio, para evitar una fusión y un aumento prematuros.
- Zona de compresión: 185 a 205 °C, donde la mayor parte de la estructura cristalina desaparece y la masa fundida se densifica.
- Zona de dosificación: 200 a 215 °C, para homogeneización y aumento de presión.
- Adaptador y cruceta: 200 a 220 °C, con crucetas de cable a menudo en el extremo inferior para limitar el hundimiento antes del canal de enfriamiento.
La temperatura de fusión en la matriz debe estar entre 200 y 220 °C. Cae por debajo de aproximadamente 180 °C y los geles sin derretir sobreviven en la pared, apareciendo como imperfecciones en la superficie o puntos débiles en una prueba de chispa. Si se superan los 250 °C, la oxidación se acelera, el tiempo de residencia se vuelve crítico y la formación de gel aumenta a pesar de que la resina técnicamente todavía es estable.
 Línea automatizada de extrusión de alambres y cables con control de temperatura PLC Línea integrada para aislar o revestir cables, con tornillo y cilindro importados, control PLC y regulación de temperatura de precisión para una extrusión estable. Ver producto →
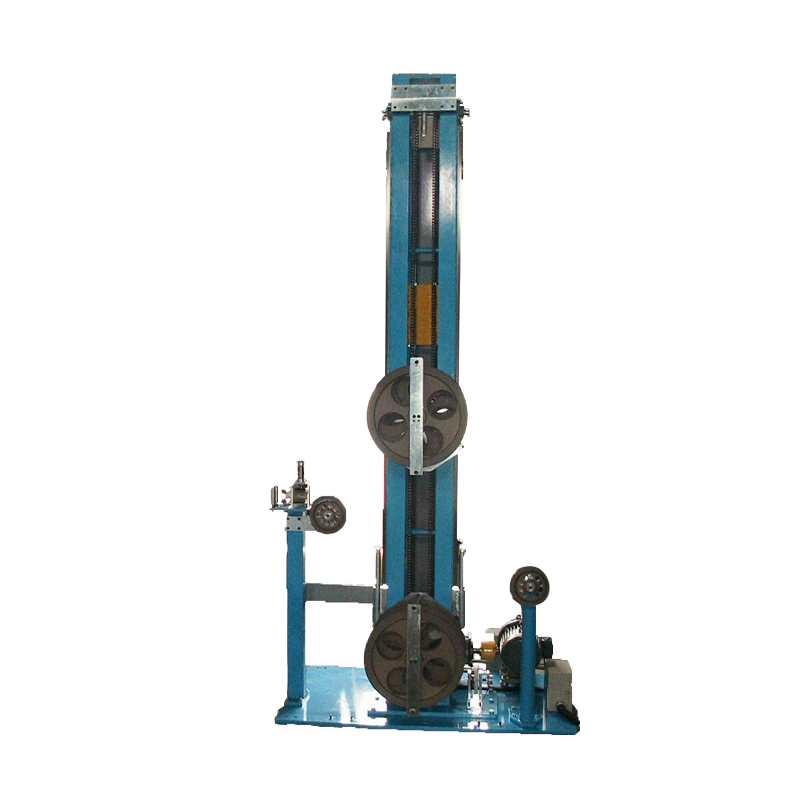
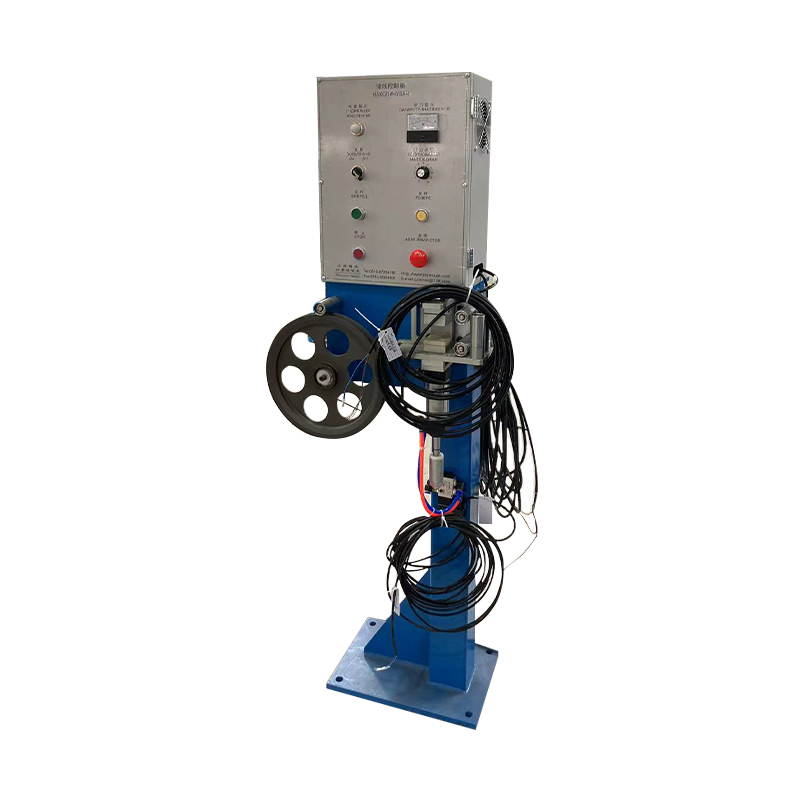
La baja resistencia a la fusión es la segunda mitad de la historia. El LLDPE mantiene mal su forma después de salir del troquel, por lo que el control del diámetro depende en gran medida de una tracción y un bobinado estables en lugar de solo de la geometría del troquel. Sistemas de acumuladores y bailarines para líneas de extrusión continua. Absorbe los cambios de velocidad durante los cambios de carrete y mantiene la tensión constante mientras la masa fundida se enfría.
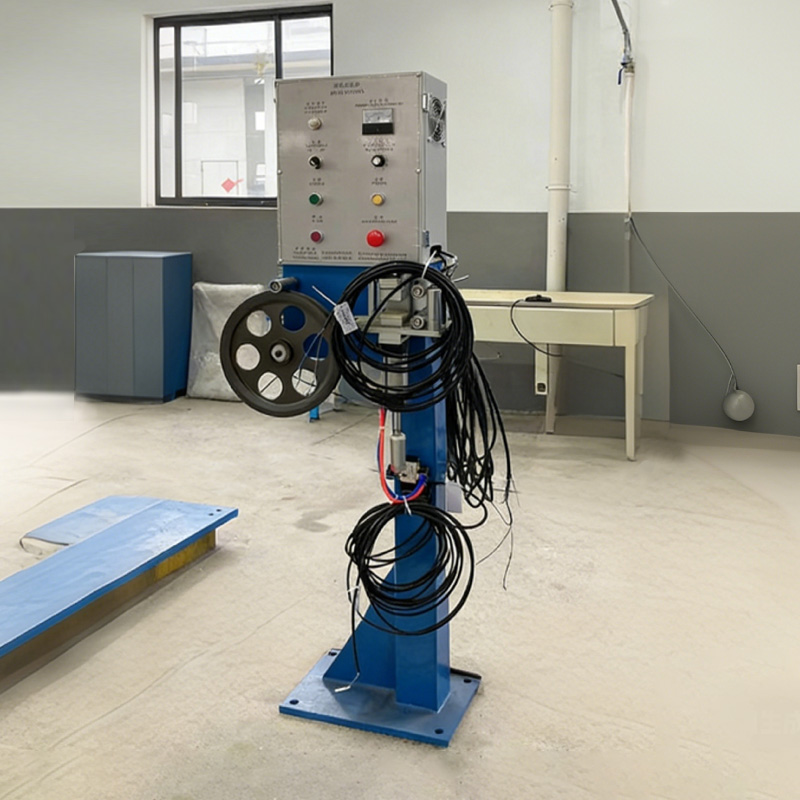 Sistema de control de tensión del cable para un bobinado estable Sistema de accesorios que regula la tensión del cable durante el bobinado para evitar estiramientos, enrollamientos sueltos y desorden, lo que respalda una calidad constante del cable. Ver producto →
Adónde va realmente el volumen de LLDPE
El cable y el alambre representan una porción real, pero pequeña, del consumo global de LLDPE. Ese contexto importa cuando un proveedor cambia de calidad, reasigna capacidad o cuando una planta negocia la asignación de resina con los productores de películas.
- Películas y embalajes, incluidas películas estirables y agrícolas: alrededor del 62 por ciento
- Artículos moldeados por inyección: alrededor del 12 por ciento
- Moldeo rotacional: alrededor del 9 por ciento
- Aislamiento, revestimiento y compuestos de cables y alambres: alrededor del 7 por ciento
- Tuberías, conductos y otras extrusiones: alrededor del 5 por ciento
- Masterbatches, adhesivos y varios: alrededor del 5 por ciento
Secuencia de Selección y Puesta en Marcha
Un orden repetible de operaciones evita que un cambio se convierta en una ejecución de desecho.
- Extraiga la curva DSC real para el lote, no solo el pico de la hoja de datos, y confirme la temperatura inicial.
- Haga coincidir la densidad y el comonómero con el uso final: grados de chaqueta flexible cercanos a 0,920 g/cm³, construcciones más rígidas de hasta 0,935 g/cm³.
- Establezca la zona de alimentación entre 40 y 50 °C por debajo del inicio medido, luego aumente las zonas de compresión y medición en pasos.
- Mantenga estables la temperatura y la presión del derretimiento durante al menos diez minutos antes de tocar la velocidad de la línea.
- Verifique la calidad de la pared con una prueba de chispa o conteo de gel durante los primeros treinta minutos, mientras la máquina aún se está expandiendo térmicamente.
- Registre el perfil del barril, la temperatura de fusión y el número de lote de resina juntos para que el siguiente trabajo idéntico comience desde un punto conocido.
Notas de prueba, mantenimiento y cumplimiento
Los datos del punto de fusión sólo son útiles si la medición es fiable. Vuelva a calibrar la celda DSC con indio a 156,6 °C y verifique la línea de base al menos una vez al año, porque una constante de celda a la deriva cambia cada pico informado en uno o dos grados. Los termopares de barril merecen la misma atención: un error de cinco grados en una zona de medición cambia el perfil real más que la mayoría de las variaciones de lotes de resina.
El almacenamiento es sencillo. El LLDPE no es higroscópico y normalmente no necesita secado, pero sí necesita protección contra los rayos UV y contra la contaminación cruzada con PVC, lo que requiere un compuesto de purga adecuado en el momento del cambio en lugar de una descarga directa. Para los productos de cable, los datos de fusión respaldan la inspección entrante y la trazabilidad del lote, mientras que el artículo terminado aún tiene que pasar sus pruebas de chispa, tracción y alargamiento.
En lo que respecta al proceso, las comprobaciones rutinarias de las tendencias de la presión de fusión, la carga del motor y los recuentos de gel detectan los problemas de fusión antes de que lleguen al cliente. Cuando las líneas se actualizan en lugar de reemplazarse, una configuración revisada del extrusor puede valer más que un tornillo nuevo, y una Guía extrusora de cables de PE y PVC de alta eficiencia. cubre las comprobaciones prácticas que vienen con esa revisión.