Idioma
 English
 中文简体
 русский
 Français
 Português
 عربى
Contenido
- 1 Lo que realmente compara la verificación de la tasa de calentamiento
- 2 Indicadores ocultos: qué fallo domina en los registros de servicio reales
- 3 Combinaciones de sensor y calentador: compensaciones medidas
- 4 Dónde se agrupan las fallas de pendiente a lo largo de los productos de cable
- 5 Una secuencia de reparación de cinco pasos y lo que cuesta cada paso
- 6 Intervalos de mantenimiento y registros que sobreviven a una auditoría
A las 06:40 la cola se detuvo. Una extrusora de PVC de 90 mm que había estado ejecutando alambre de construcción de 2,5 mm cuadrados a 780 m/min durante once horas se disparó por una falla en la velocidad de calentamiento: la zona 3 mantuvo 163 °C contra un punto de ajuste de 175 °C, y cada reinicio terminó en el mismo apagado cuatro minutos después. La tripulación reemplazó primero la banda calefactora. Nada cambió. La verdadera falla fue un termopar de doce años con un engarzado flojo, que indicaba una temperatura mínima de 11 °C.
La versión corta: "El calentador extrusor no calienta al ritmo esperado" es una prueba de pendiente, no una alarma de temperatura. El controlador compara la rapidez con la que se calienta una zona con la rapidez con la que debería calentarse y se activa cuando la pendiente medida no alcanza el piso configurado. En las líneas de extrusión de cables, la mayoría de estos eventos se remontan a fallas de medición o de conmutación de energía en lugar de a un elemento muerto, por lo que probar el sensor antes de tocar el calentador ahorra la mayor cantidad de tiempo.
Esa distinción tiene un precio. Un diagnóstico incorrecto del calentador cuesta una banda, una hora y un carrete desechado. Una falla de cableado omitida cuesta una nueva interrupción, porque un termopar suelto se desplaza nuevamente en el momento en que el cilindro alcanza la temperatura de funcionamiento y los conductores se expanden.
Lo que realmente compara la verificación de la tasa de calentamiento
La verificación es una autoprueba dentro del circuito de temperatura. El controlador toma muestras de la temperatura de la zona cada medio segundo a un segundo, mantiene un intervalo de tiempo corto y calcula la pendiente en grados por segundo. Durante el calentamiento se espera una pendiente mínima; si la pendiente medida permanece por debajo de ese piso en toda la ventana, corta la energía del calentador e informa la falla. Dos configuraciones deciden la sensibilidad: la duración de la ventana, comúnmente de 10 a 20 segundos, y la ganancia mínima aceptable. Si ensanchas demasiado la ventana, se esconderá en su interior un verdadero fallo del elemento; Si lo estrecha demasiado, el exceso normal activará la alarma.
Debido a que la prueba solo observa la pendiente, tres fallas muy diferentes producen exactamente el mismo mensaje en la HMI.
Aporte de calor perdido
Un elemento calefactor abierto, un fusible semiconductor quemado, un relé de estado sólido que ya no conduce, puntas de contactor picadas, un interruptor térmico activado o una zona cuyo tamaño era insuficiente para el rendimiento desde el día de su instalación.
El calor se va demasiado rápido
Un ventilador de refrigeración que sigue funcionando durante el calentamiento, una fuga de agua en las camisas, un cabezal de troquel abierto, una gran masa térmica fría o una puerta de planta abierta en invierno. El calentador está bien; la carga no lo es.
La medida es incorrecta
Deriva del termopar, polaridad invertida, tipo de sensor incorrecto seleccionado en los parámetros, engarce flojo, cable de compensación dañado o blindaje conectado a tierra en ambos extremos. El cañón está caliente; la señal no lo es.
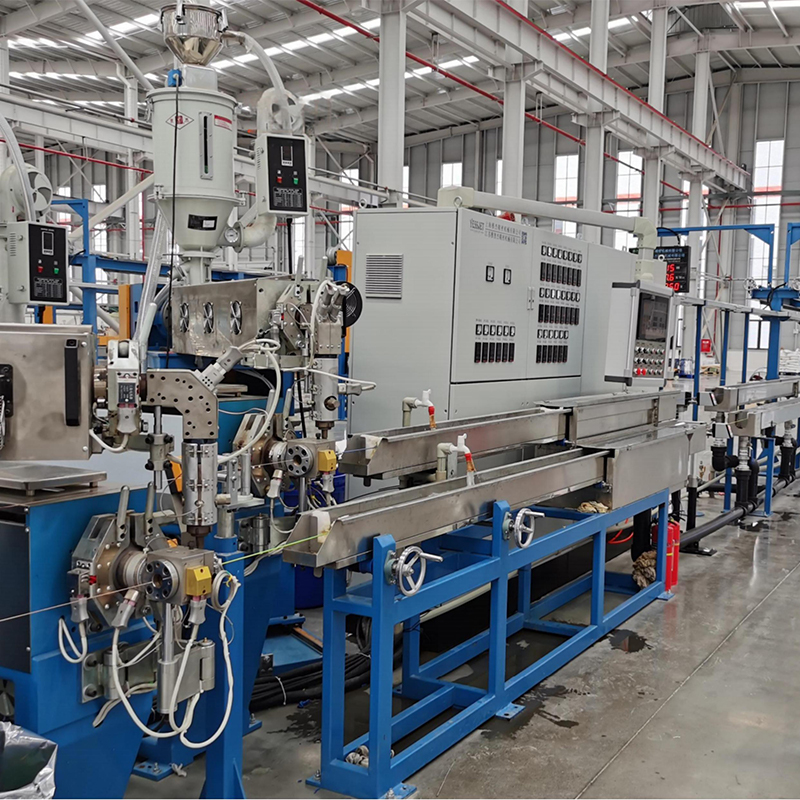
Un barril de cinco zonas facilita el aislamiento. En máquinas como la extrusora de cables de alto rendimiento de PE/PVC totalmente automática, cada zona lleva su propio termopar y su propia ventana inclinada, por lo que un terminal suelto aparece como una única zona que se comporta mal mientras sus vecinas se mantienen firmes.
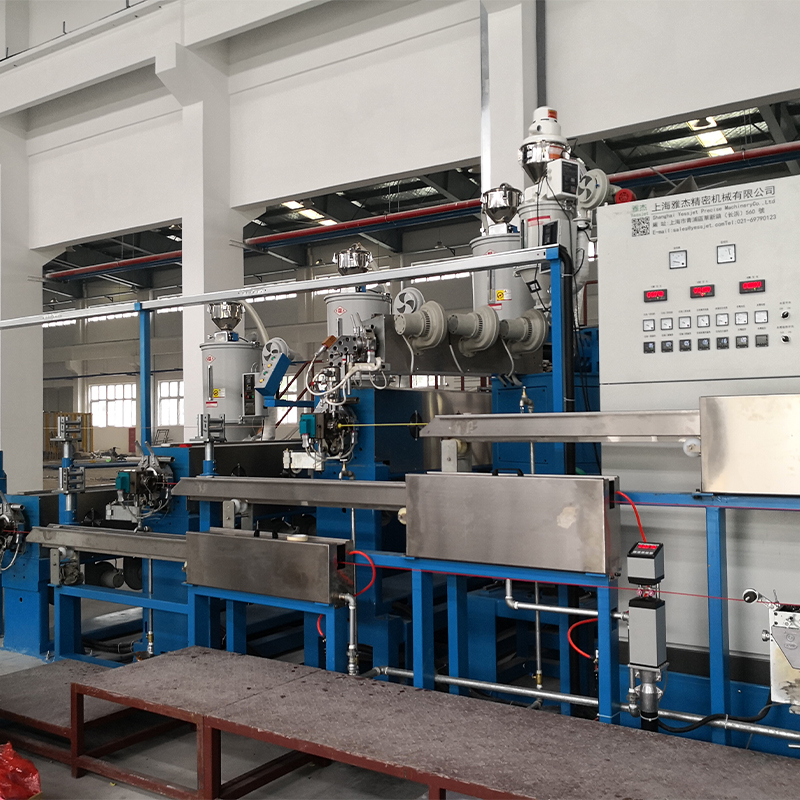 Extrusora de cable de alto rendimiento de PVC PE completamente automática Sistema integrado de extrusión de PE/PVC con control PLC y monitoreo de temperatura multizona para una producción de aislamiento de cables estable y de alta precisión. Ver producto →
Indicadores ocultos: qué fallo domina en los registros de servicio reales
En varios cientos de eventos registrados en líneas de PVC, PE y XLPE, la división es desigual. El siguiente cuadro está extraído de tickets de mantenimiento donde la causa raíz se confirmó mediante mediciones en lugar de adivinarse.
Sensor 38%
22% Relevo
18% Elemento
12% Configuración
10% de refrigeración
La cubeta de medición domina porque los termopares fallan lentamente. Una unión tipo K se oxida y el error aumenta dos o tres grados al año, algo invisible en una línea estable pero fatal una vez que se aprieta una ventana inclinada o un material nuevo se calienta más.
El segundo grupo es el cambio de energía. Los relés de estado sólido generalmente fallan parcialmente: el dispositivo aún conduce, pero con mayor resistencia, por lo que la zona se calienta aproximadamente al 60 por ciento de su pendiente normal. Pasa la prueba a 120 °C y falla a 170 °C, por lo que la alarma a menudo aparece sólo en la última zona o durante un comienzo frío de la mañana.
Combinaciones de sensor y calentador: compensaciones medidas
La selección suele reducirse al tiempo de respuesta frente a la estabilidad. Un sensor de lentitud dentro de una ventana de pendiente corta genera la misma falla incluso cuando el calentador está en perfecto estado.
Nota: estos son valores representativos medidos desde un arranque en frío en un cañón de 90 mm; las tolerancias reales cambian con la masa del cañón, la temperatura ambiente y la profundidad de inserción del sensor.
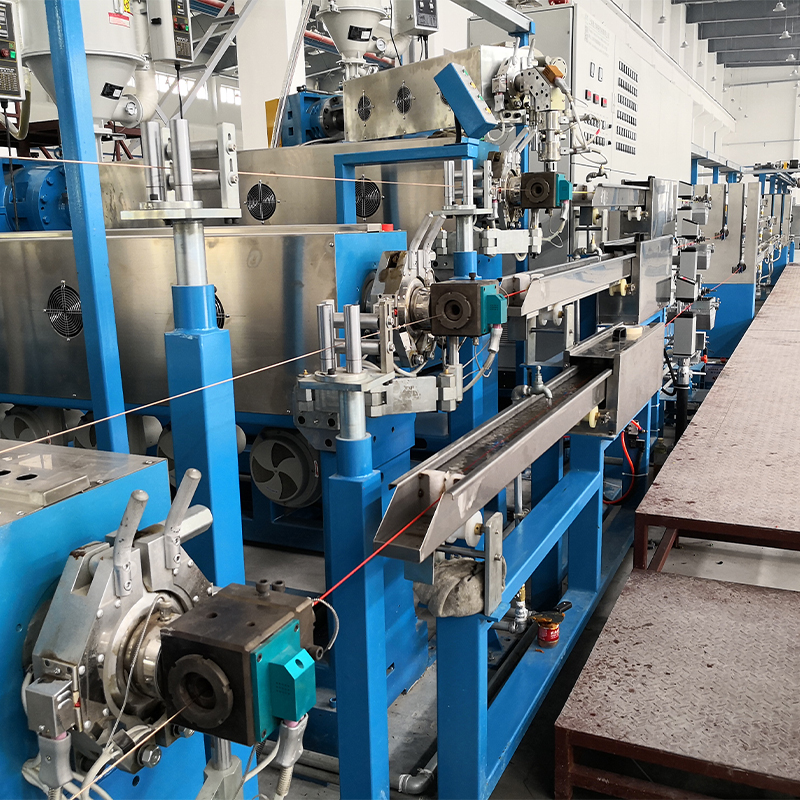
En líneas de alto rendimiento, la decisión suele depender del rendimiento más que de la alarma. La selección de elementos y bandas calefactoras para esas máquinas se trata con más detalle en esta guía para extrusoras de cables PP/PVC/PE de alta eficiencia .
Dónde se agrupan las fallas de pendiente a lo largo de los productos de cable
La mezcla de productos en la planta cambia según el fallo que aparezca primero. El fino aislamiento del cable de datos reacciona ante un error de dos grados, mientras que una pared gruesa de XLPE absorbe mucho más antes de que se manifieste el defecto.
- Alambre de construcción de PVC: 34 por ciento
- Cable de alimentación XLPE: 26 por ciento
- LAN y cable de datos: 18 por ciento
- Cables automotrices y electrónicos: 14 por ciento
- Otros compuestos y compuestos especiales: 8 por ciento
Los dos primeros sectores se comportan de manera diferente. El cable de construcción de PVC se extiende a temperaturas de fusión más bajas, donde dominan los sensores tipo J y la humedad en el cabezal del terminal es el culpable habitual. El cable de alimentación XLPE se calienta más y se apaga inmediatamente después de la matriz, por lo que una falla en la tasa de calor allí también altera el perfil de enfriamiento que establece la cristalinidad del aislamiento.
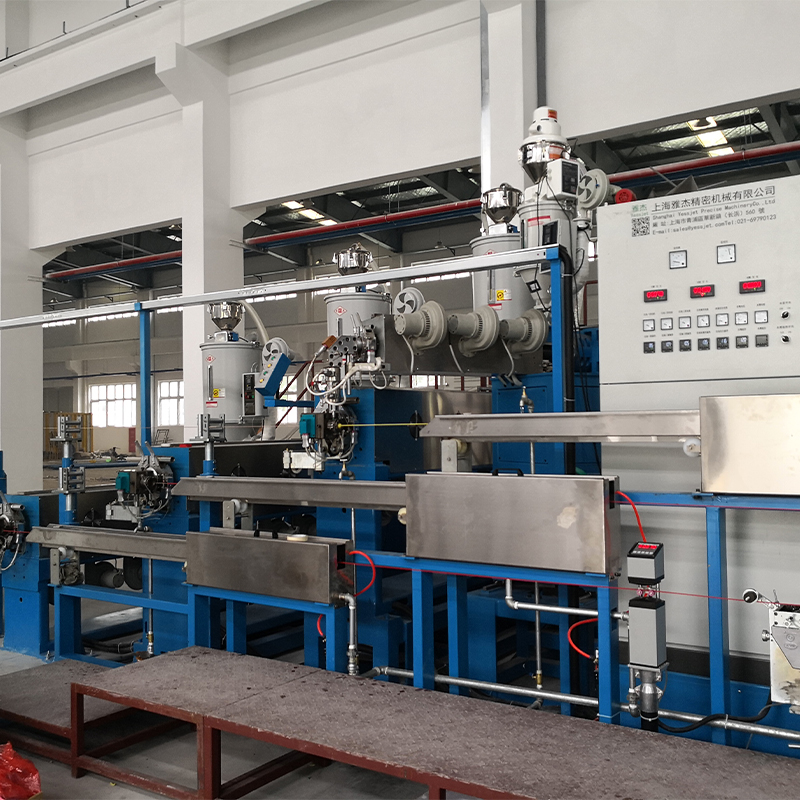
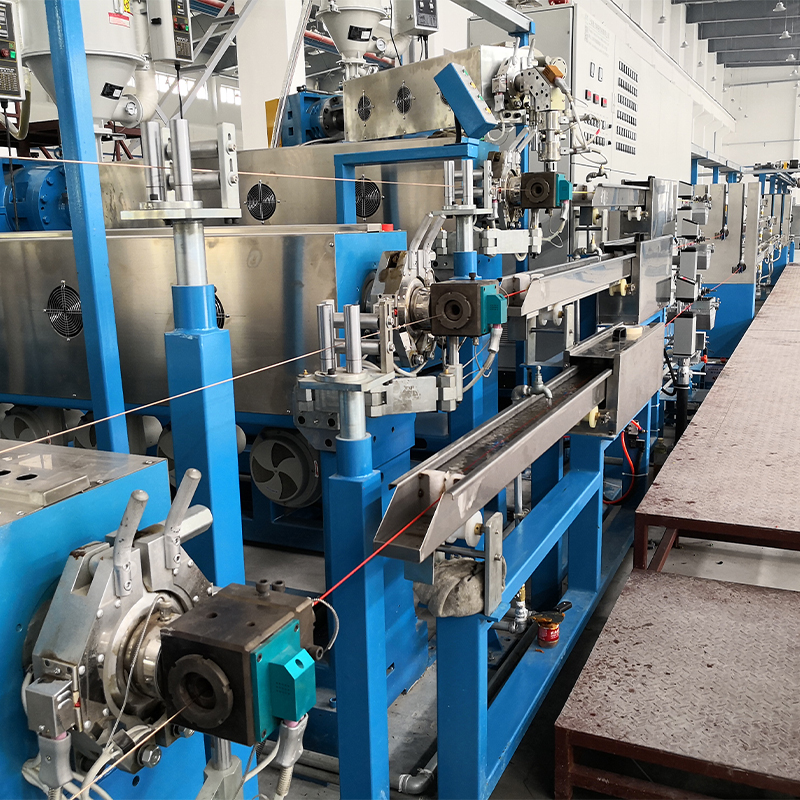 Extrusora de cable XLPE PE con tanque de agua de refrigeración Integra extrusión de un solo tornillo, calefacción con temperatura controlada y tanque de agua de múltiples secciones para aislamiento continuo de cables XLPE/PE con enfriamiento estable y control de espesor. Ver producto →
Una secuencia de reparación de cinco pasos y lo que cuesta cada paso
Trabaja en este orden y la mayoría de las averías se detectan en menos de cuarenta minutos, sin abrir ni una sola banda calefactora.
- Pruebe la lectura. Sujete un medidor calibrado en el cabezal del terminal y compárelo con la HMI. Un desacuerdo de diez grados o más apunta al sensor o su cableado, no al elemento.
- Verifique la ruta de energía. Mida la corriente en cada pierna durante el calentamiento. Una zona sana atrae una corriente estable; un relé defectuoso muestra una corriente que disminuye a medida que la zona se calienta.
- Compruebe la pérdida de calor. El ventilador funciona durante el calentamiento, el cabezal del troquel está abierto, el agua se filtra hacia la chaqueta, el barril está frío y la puerta está abierta.
- Verifique los parámetros. Tipo de sensor, ventana de pendiente, ganancia mínima y límites de PID. Un controlador intercambiado desde otra máquina a menudo lleva un tipo de sensor diferente en su configuración.
- Vuelva a sintonizar aguas abajo. Después de un cambio de sensor, la temperatura de fusión cambia ligeramente, así que verifique la tensión y el diámetro antes de soltar el carrete.
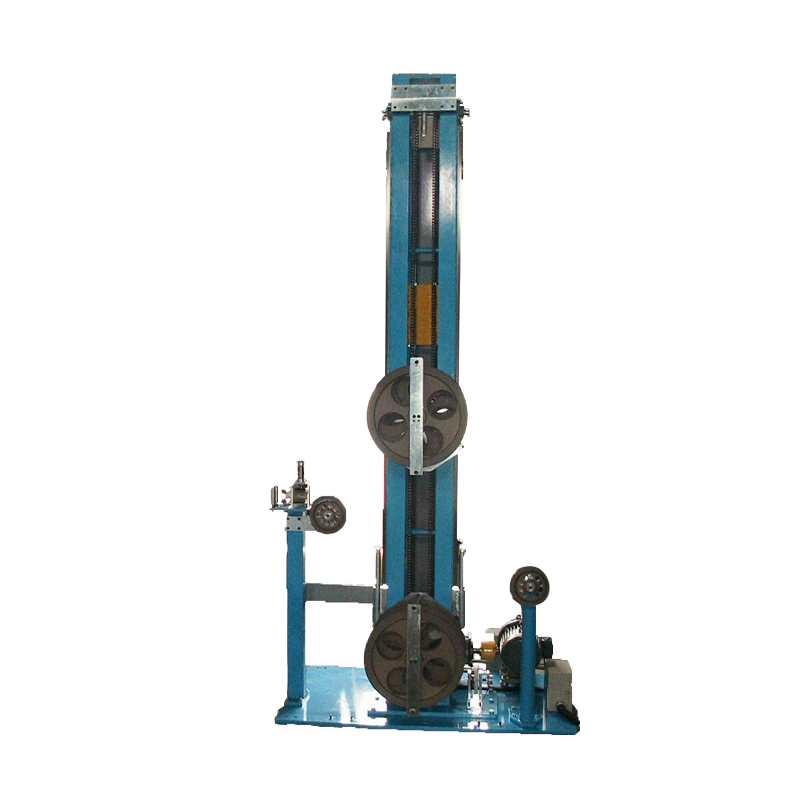
Ese último paso es el que la mayoría de las tripulaciones omiten. Una vez que la entrada de calor es estable, la viscosidad del fundido se estabiliza y la tracción aguas abajo debe permanecer constante en cada cambio de velocidad, que es exactamente para lo que está diseñado un sistema de control de tensión dedicado.
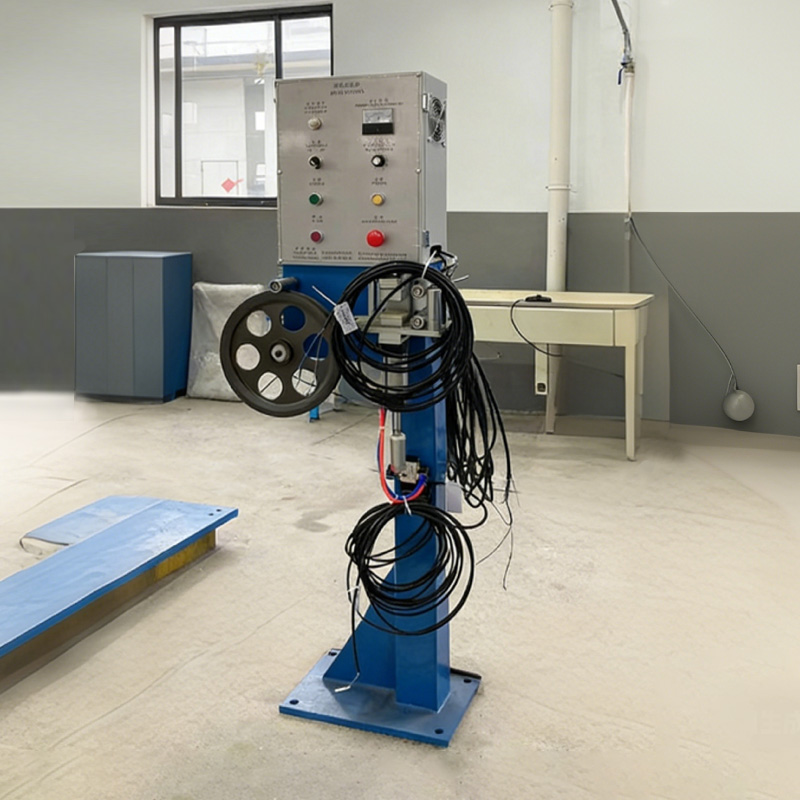 Sistema de control de tensión de cable para un bobinado estable Accesorio de regulación de tensión en tiempo real para el bobinado de cables, que ayuda a evitar que los carretes se estiren o se aflojen y a mantener una tracción constante aguas abajo durante los cambios de velocidad. Ver producto →
Reparación reactiva
Una hora no planificada en una línea de 90 mm más un carrete desechado, que se repite cada cuatro a seis semanas mientras el sensor de deriva permanece en servicio. El costo está oculto en la chatarra del reinicio, no en la pieza de repuesto.
Programa planificado
Calibración anual, escaneo infrarrojo mensual y termopares y bandas de repuesto en el estante. Las fallas se encuentran en las paradas programadas, cuando un período de reparación de dos horas no cuesta nada.
Intervalos de mantenimiento y registros que sobreviven a una auditoría
Una falla en pendiente es un síntoma que recompensa la atención rutinaria. Estos intervalos cubren la mayoría de fallas registradas en equipos de extrusión de cables.
- Mensualmente: escaneo infrarrojo de bloques de terminales y conexiones de relés en zonas cargadas, en busca de un aumento por encima de la línea de base circundante.
- Trimestralmente: verifique el torque en los terminales de la banda del calentador según la cifra del fabricante, ya que el ciclo térmico los afloja constantemente.
- Anualmente: calibración de tres puntos de cada termopar de zona y reemplazo de cualquier cosa que se desvíe más allá de los tres grados.
- Anualmente: prueba de disparo del cortacircuitos térmico y verificación de que la protección contra sobretemperatura funciona independientemente del circuito de control.
- Continuamente: registre las firmas actuales de la zona para que una tendencia de deriva sea visible semanas antes de que se convierta en un cierre.
El aspecto del cumplimiento es más importante de lo que la mayoría de los operadores esperan. Las máquinas enviadas a Europa o América del Norte deben demostrar que el limitador de seguridad es independiente del termopar de control y que se pueden producir registros de pruebas a pedido. Las hojas de calibración, las fechas de reemplazo de elementos y los registros de pruebas recortados son la evidencia, y su conservación es económica si el hábito comienza cuando se instala la máquina.
Si la línea realmente no puede detenerse para cambiar el sensor, un acumulador de almacenamiento compra los pocos minutos necesarios para abrir un cabezal terminal mientras el extrusor sigue girando: Sistemas de acumuladores y bailarines para líneas de extrusión continua. contener suficiente material para salvar una breve interrupción sin un reinicio en frío.
Trate "el extrusor calentador no calienta a la velocidad esperada" primero como una pregunta de medición, luego como una pregunta sobre energía y por último como una pregunta sobre el calentador. Ese orden coincide con el lugar donde realmente se encuentran las fallas y convierte una parada de línea de cuatro horas en una revisión de cuarenta minutos.